Etiket kesim bıçağı nedir, nasıl çalışır
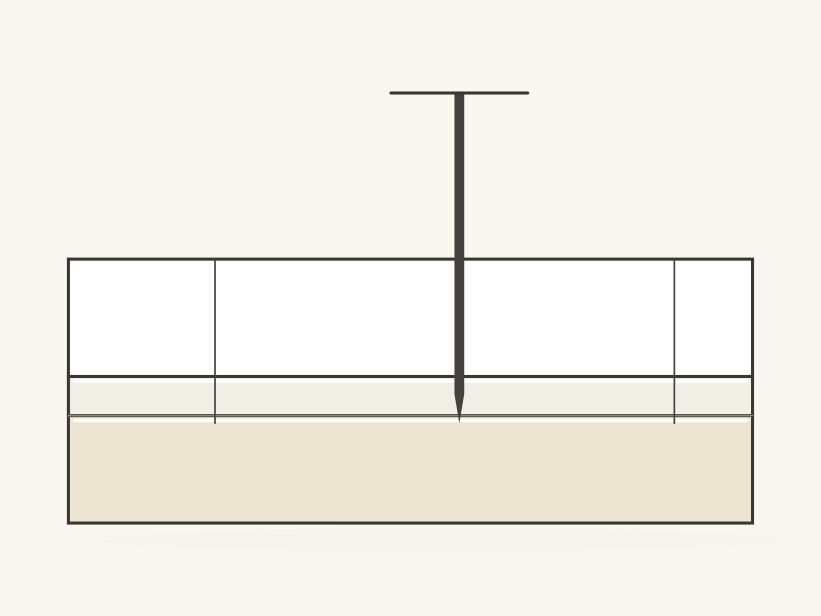
Etiket bıçağı, kendinden yapışkanlı etiketin konturunu kesen kalıbın kesici kenarıdır. Düz kesimde 0,3 ile 1,5 mm kalınlığında, 7 ile 12 mm yüksekliğinde bükülmüş çelik şerit kullanılır. Döner kesimde manyetik silindire sarılan esnek çelik levha çalışır; levhanın toplam yüksekliği 0,3 ile 1,5 mm arasında üretilir, kesici açı 30 ile 110 derece arasında seçilir. Kiss cut işinde bıçak ucu ile karşı silindir arasında taşıyıcının bir kısmı kalır: 53 µm glassine taşıyıcıda bu boşluk yaklaşık 0,045 mm, 23 µm PET taşıyıcıda 0,020 mm.
İçindekiler 16 bölüm
Bölüm 1 / 16
- Etiket bıçağının kutu bıçağından farkı
- Düz bıçak (flatbed die)
- Döner bıçak (rotary die)
- Punto ve yükseklik
- İskelet sıyırma
- Bıçağın ömrü ve bakımı
- Bıçak çeliği ve kaplama
- Kalıp tasarımında dikkat edilen ölçüler
- Bıçak arızasının ilk belirtileri
- Özel şekilli etiketlerde bıçak zorluğu
- Kalıp siparişinde verilmesi gereken bilgiler
- Yedek bıçak bulundurmak
- Operatörün gözlemi kalıptan önce
- Sık sorulanlar
- Kullanım notu
- İlgili rehberler
Etiket bıçağının kutu bıçağından farkı
Kutu bıçağı kartonu boydan boya keser. Etiket bıçağı ise çoğunlukla kiss cut yapar: ön malzemeyi, yapışkanı ve varsa laminasyonu keser, taşıyıcıyı ve üstündeki silikon kaplamayı bırakır. Aradaki payın ne kadar dar olduğunu sayı gösteriyor: kutu kesiminde bıçak kartonu geçip matrise değer, etiket kesiminde ise 20 ile 45 mikronluk bir boşlukta durmak zorunda.
Bıçak derin girerse taşıyıcı çizilir ve etiketleme makinesinde bant kopar. Sığ kalırsa etiket kenarında kesilmemiş lifler kalır, iskelet sıyrılırken etiketi de söker. Kalıp siparişinde kiss cut mı, taşıyıcı dahil tam kesim mi istediğinizi yazıyla belirtin.
Düz bıçak (flatbed die)
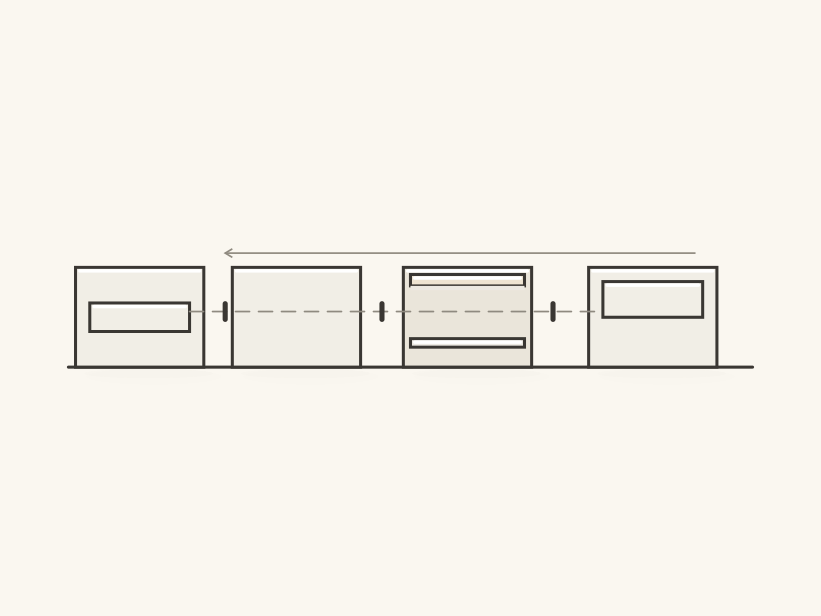
Düz kalıpta çelik şerit, tabanı 5 ile 10 mm kalınlığında bir plakaya gömülür. Etiket kalıplarında şerit yüksekliği 7 ile 12 mm arasında kalır. Kutu kalıplarında bu ölçü 23,8 mm. Standart ağız açısı 54 derece. Pres vuruş vuruş kesiyor ve hat hızını dakikadaki vuruş sayısı sınırlıyor; düz kesimin döner kesimden yavaş kalmasının sebebi bu.
Kalıp bedeli döner kalıptan düşük, hazırlığı kısa. Numune, deneme etiketi ve kısa tirajda düz kalıp bu nedenle öne geçer. Hangi tirajdan sonra döner kalıbın ekonomik olduğu ise makinenin hızına ve tekrar sipariş sayısına göre hesaplanır; hesap yolu düz ve döner kalıp karşılaştırmasında duruyor.
Döner bıçak (rotary die)
Döner kesimde kesici yüzey şeritle aynı hızda döner ve duruş olmadan keser. İki yapı var. Esnek kalıp, kesici profili işlenmiş ince çelik levhadır ve mıknatıslı silindire sarılır; silindir kalır, iş değişince yalnız levha değişir. Masif döner kalıpta profil silindirin kendisine işlenmiş. Bedeli yüksek, ömrü uzun; çok uzun tekrar eden siparişler için ısmarlanmalı.
Mıknatıslı silindirde gövde ile yatak halkası arasındaki farka alt kesim deniyor. Yaygın ölçü yarıçapta 0,48 mm. Esnek kalıp bu ölçüye göre üretilir. Kalıpçıya silindirin gerçek alt kesimini ölçülmüş hâliyle bildirin; iki silindir arasındaki birkaç mikronluk fark kiss cut payını tüketir.
Punto ve yükseklik
Punto, çelik şeridin kalınlığıdır: 2 pt 0,71 mm, 3 pt 1,05 mm. Yükseklik ayrı bir ölçü. Etiket için düz kalıpta şerit kalınlığı 0,3 ile 1,5 mm, yüksekliği 7 ile 12 mm arasında seçilir. Esnek kalıpta punto kavramı yok; ölçü levhanın toplam yüksekliği ve cebin tabanından bıçak ucuna kadar olan kesici yükseklik. Kesici yükseklik esnek kalıplarda 0,38 ile 0,80 mm arasında değişir.
| Ölçü | Düz etiket kalıbı | Esnek döner kalıp |
|---|---|---|
| Kalınlık | Şerit 0,3 ile 1,5 mm | Levha toplamı 0,3 ile 1,5 mm |
| Yükseklik | Şerit 7 ile 12 mm | Kesici profil 0,38 ile 0,80 mm |
| Ağız açısı | Standart 54 derece | 30 ile 110 derece |
| Yükseklik toleransı | Makine ve plakaya göre | Hassas levhalarda ±2,5 µm |
Kesici açı malzemeden gelir. Kâğıt yüzeyli etikette açı genişler, 70 ile 110 derece arası yaygın. Film esner ve geniş açıda kesilmeden ezilir, bu yüzden daha dar açı ister. Malzemeyi değiştirirken kalıpçıya ön malzemenin ve taşıyıcının kalınlığını mikron cinsinden yazın.
İskelet sıyırma
Kesimden sonra etiketlerin çevresinde kalan atık, sıyırma ünitesinde taşıyıcıdan ayrılıp ayrı bir bobine sarılır. Etiketler arası boşluk 2 mm ve altına inince iskeletin şeritleri incelir ve sık kopar. Sıyırma açısı, gerginlik ve kopma nedenleri etiket sıyırma yazısında.
Bıçağın ömrü ve bakımı
Ömür metreyle ölçülür ve malzemeye göre çok değişir. Termal kâğıt, metalize film ve dolgulu film kesici kenarı hızlı köreltir. Yapışkan birikintisi ise bıçağı kör gibi davrandırır: kenar hâlâ keskinken kesim eksik kalır.
Esnek kalıbı silindirden çıkarınca yapışkanı üreticinin önerdiği çözücüyle yumuşak bir bezle silin. Tel fırça ve metal kazıyıcı ağzı bozar. Levhayı düz, kesici yüzü yukarı bakacak biçimde, ayrı kılıfında saklayın; üst üste konan esnek kalıplar birbirinin ağzını ezer.
Bıçak çeliği ve kaplama
Esnek kalıp çeliği sürüme göre 45 ile 62 HRC sertlikte üretilir. Lazerle sertleştirilmiş kenar 58 ile 62 HRC'ye çıkar; bazı üreticiler 65 ile 68 HRC seviyesinde sertleştirilmiş sürümler de sunuyor ve standart kalıba göre 2 ile 3 kat ömür bildiriyor. Krom kaplama yaklaşık 7,5 µm kalınlıkta uygulanır ve termal kâğıt gibi aşındırıcı ön malzemede kenarı korur.
Kaplamanın getirdiği ömür işten işe değişir. Seçimi tiraja göre yapın: beklenen toplam metrajı standart kalıbın o malzemedeki ömrüyle bölün, kaç kalıp gerekeceğini bulun ve bu sayıyı sertleştirilmiş ya da kaplamalı tek kalıbın bedeliyle karşılaştırın.
Kalıp tasarımında dikkat edilen ölçüler
| Unsur | Tipik değer | Neden önemli |
|---|---|---|
| Bıçak ucu ile karşı silindir arası | Glassine 53 µm için yaklaşık 0,045 mm, PET 23 µm için 0,020 mm | Taşıyıcı kesilmeden etiketin tam ayrılması |
| Mıknatıslı silindir alt kesimi | Yarıçapta 0,48 mm yaygın | Esnek kalıbın yüksekliği bu ölçüye göre üretilir |
| Kesilebilecek toplam malzeme | 0,48 mm alt kesimde en çok yaklaşık 0,25 mm | Ön malzeme ve taşıyıcı toplamı alt kesimden 0,23 mm ince kalmalı |
| Etiketler arası boşluk | 2 mm'nin üstünde | İskelet şeridinin kopmaması |
| Ağız açısı | Kâğıtta 70 ile 110 derece, filmde daha dar | Ezmeden temiz kesim |
Keskin iç köşe ve dar geçitlerin alt sınırı kalıp türüne göre ayrılır. Çelik şerit küçük yarıçapa bükülemez; esnek kalıpta profil kimyasal ya da CNC işlemeyle çıkarıldığı için daha küçük ayrıntı mümkün. Keskin köşeli tasarımı sipariş öncesinde kalıpçıya gösterin ve kabul ettiği en küçük yarıçapı yazılı alın.
Bıçak arızasının ilk belirtileri
Belirti ile olası sebep birlikte okunur. Etiket kenarında tüylenme ve iskeletle birlikte kalkan etiket, sığ kesimi ya da körelmiş kenarı gösterir. Taşıyıcının arkasından bakınca görünen kesik izi derin kesimi gösterir. Kesim şeridin bir kenarında temiz, öteki kenarında eksik çıkıyorsa kalıbı değiştirmeden önce silindirlerin iki yandaki basıncını karşılaştırın.
Vardiya başında birkaç etiketi elle soyun, taşıyıcıyı ışığa tutup kesik izi arayın. İz görürseniz karşı silindir basıncını düşürün; iz yoksa ve etiket zor ayrılıyorsa kalıbı temizleyip yeniden deneyin.
Özel şekilli etiketlerde bıçak zorluğu
Yıldız ve sivri uçlu şekillerde iskelet her uçta dar bir kıstağa iner ve kopma noktası oraya yerleşir. Ucu hafifçe yuvarlatıp etiketler arası boşluğu uçların hizasında açarsanız sıyırma rahatlıyor. Çok uçlu şekli önce düz kalıpla numune olarak kesip sıyırmayı deneyin, sonra döner kalıba geçin.
Kalıp siparişinde verilmesi gereken bilgiler
Bıçak ölçüsünü, kaplamasını ve kesim ayarını gerçek malzeme numunesiyle kalıp üreticisine doğrulatın.
Kalıpçıya giden dosyada kesim çizgisi ayrı bir katmanda, kapalı kontur olarak durmalı. Siparişte yazılı olması gereken bilgiler:
- Ön malzeme türü ve kalınlığı (kuşe, PP, PE), mikron cinsinden.
- Taşıyıcı türü ve kalınlığı (glassine, PET).
- Kesim türü: kiss cut ya da tam kesim.
- Makine, silindir diş sayısı ve ölçülmüş alt kesim.
- Bobin genişliği, sıra sayısı, etiketler arası boşluk.
- Tahmini tiraj ve tekrar sıklığı.
Malzeme veya şekil değiştiğinde kalıbın uygunluğunu yeniden sorun. 53 µm glassine için yapılmış kalıp 0,045 mm pay bırakır; 23 µm PET taşıyıcıda gereken pay 0,020 mm olduğundan aynı kalıp orada taşıyıcıya fazla girer.
Yedek bıçak bulundurmak
Hesap kısa: kalıpçının yeni kalıp için verdiği teslim süresini, o işin bir günlük duruş maliyetiyle çarpın. Sonuç yedek kalıbın bedelini geçiyorsa yedeği ilk siparişle birlikte ısmarlayın. Masif döner kalıbın teslimi esnek kalıptan uzun sürdüğü için bu hesap orada daha çabuk yedeğe çıkar.
Operatörün gözlemi kalıptan önce
Operatörün duyduğu ses değişimini, soyma zorluğunu ve taşıyıcıdaki izleri vardiya kaydına yazdırın; metraj sayacını da yanına ekleyin. Birkaç işten sonra aynı malzemede kalıbın kaç metrede körelmeye başladığı kayıttan okunur.
Sık sorulanlar
Etiket bıçağı ile kutu bıçağı arasındaki fark nedir?
Kutu bıçağı kartonu boydan boya keser, etiket bıçağı çoğunlukla ön malzemeyi ve yapışkanı kesip taşıyıcıyı bırakır. Etiket bıçağının ucu ile karşı silindir arasında 20 ile 45 mikron kadar taşıyıcı kalır. Düz etiket kalıbındaki şerit de 7 ile 12 mm yüksekliğiyle kutu kalıbının 23,8 mm bıçağından kısadır.
Düz bıçak mı döner bıçak mı seçilmeli?
Numune ve kısa tirajda düz kalıp öne geçer: bedeli düşük, hazırlığı kısa. Uzun ve tekrar eden rulo siparişinde döner kalıp duruşsuz ve hızlı keser. Eşik tiraj makinenin hızına ve tekrar sipariş sayısına göre hesaplanır.
Etiket bıçağının punto ve yüksekliği kaç olmalı?
Düz etiket kalıbında şerit kalınlığı 0,3 ile 1,5 mm, yüksekliği 7 ile 12 mm arasında seçilir; standart ağız açısı 54 derece. Esnek döner kalıpta punto yerine levha yüksekliği konuşulur: toplam 0,3 ile 1,5 mm, kesici profil 0,38 ile 0,80 mm. Levha yüksekliği mıknatıslı silindirin ölçülmüş alt kesimine göre üretilir.
Etiket bıçağı neden sık aşınır?
Termal kâğıt, metalize ve dolgulu film kesici kenarı hızlı köreltir. Yapışkan birikintisi de kenarı kör gibi davrandırır. Aşındırıcı malzemede 58 ile 62 HRC sertleştirilmiş ya da krom kaplı esnek kalıp daha uzun dayanır.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
 Etiket kesim kalıbı: düz mü, döner mi
 Kiss cut etiket kesimi nedir, nasıl çalışır
 Etiket bobini: iç çap, dış çap ve sarım yönü