Matbaa bıçakları: türleri, ölçüleri ve seçimi
Bıçak ağız profilleri Yükseklik, punto ve ağız birbirinden ayrı · Kesim çeliğinin gövdesi ile ucu farklı sertlik taşıyabilir
Matbaada kesim çeliği tabakayı ayırır, pilyaj çeliği katlama çizgisini hazırlar, perforaj çeliği ise koparma hattı bırakır. Bu şeritler şekilli kesim kalıbında birlikte bulunabilir. Düz ebatlama için kullanılan giyotin bıçağı ayrı bir takımdır. Şerit çelik siparişinde yükseklik, gövde kalınlığı ve ağız profili ayrı belirtilir; örneğin 2 pt, bir üretici tablosunda 0,71 mm gövdeye karşılık gelir.
İçindekiler 11 bölüm
Bölüm 1 / 11
- Matbaa bıçakları hangi işleri yapar?
- Kesim, pilyaj ve perforaj nasıl ayrılır?
- Yükseklik, punto ve ağız açısı ne demek?
- Malzemeye göre ne değişir?
- Çelikler kalıba nasıl yerleşir?
- Ayar ve provada neye bakılır?
- Kesim sorunu nasıl araştırılır?
- Teslim ve bakımda ne kaydedilir?
- Sık sorulanlar
- Kullanım notu
- İlgili rehberler
Matbaa bıçakları hangi işleri yapar?
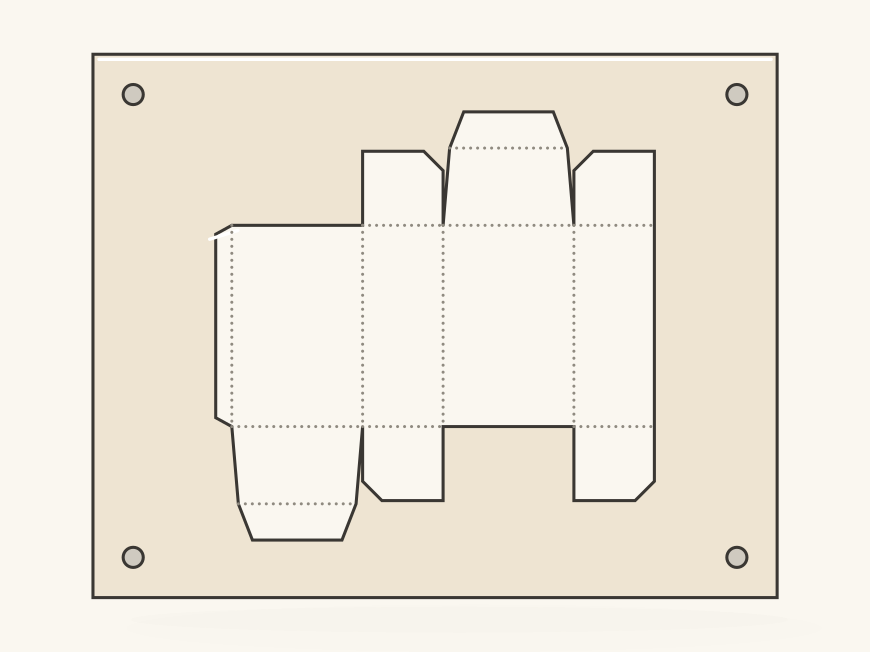
Giyotin, tabakayı düz bir hat boyunca ebatlar. Şekilli kesimde ise çelik şeritler çizime göre bükülüp taşıyıcıya takılarak kesim kalıbını oluşturur. Dış kontur, pencere ve yarıklar bu çizimden çıkar.
Kutu açınımında katlanacak hatları pilyaj, kopacak hatları perforaj olarak tanımlayın. Aynı kalıpta farklı görevleri yapan çelikler bulunur. Baskı görüntüsünü taşıyan ofset levhasıyla bu şekillendirme takımını sipariş kayıtlarında ayrı adlandırın.
Kesim, pilyaj ve perforaj nasıl ayrılır?
| Çelik | Ağız ve görev | Üründe beklenen sonuç |
|---|---|---|
| Kesim | Keskin ağızla malzemeyi ayırır | Temiz kenar ve tamamlanmış kontur |
| Pilyaj | Yuvarlak veya düz tepeyle kartonu kanala bastırır | Çatlamadan katlanabilen hat |
| Perforaj | Kesiklerle arada kalan bağları sıralar | Taşımada dayanıp kullanımda kopan çizgi |
| Kesim-kırım ve özel profil | Çizimde tanımlanan işlemleri birleştirir | Ürünün açılma veya katlanma düzeni |
Pilyaj çeliği karşısındaki matris kanalıyla çalışır. Perforajda kesilen bölümle bağın uzunluğu ayrı tanımlanır. Bu oranı malzeme ve kullanım gereğine göre seçin; ürünün sevkiyatta açılmasıyla kullanıcının koparamaması farklı uçlardaki sorunlardır.
Yükseklik, punto ve ağız açısı ne demek?
Toplam yükseklik, çeliğin tabanından ağıza kadar ölçülür. Düz kalıplarda 23,8 mm kullanılan bir seçenektir; makinenin takım düzeniyle eşleşmelidir. Bıçak yüksekliği rehberi çalışma seviyesinin nasıl kurulduğunu anlatır.
| Nominal punto | Bir üretici tablosundaki gövde kalınlığı | Ölçünün konusu |
|---|---|---|
| 2 pt | 0,71 mm | Çeliğin enine kalınlığı |
| 3 pt | 1,05 mm | Çeliğin enine kalınlığı |
| 4 pt | 1,42 mm | Çeliğin enine kalınlığı |
Ürün serisinin gerçek ölçüsünü siparişte koruyun. 2 pt ve 3 pt bıçak seçimi, kontur ve kesilecek malzemeyle birlikte yapılır. Daha kalın gövdeyi her işte daha iyi kesim saymayın.
Merkez ağızda kesici uç gövde ortasına, yan ağızda bir yüzüne yakın konumlanır. Çift bilemeli profiller de bulunur. Bir çelik serisinde 42° ve 53° ağız açıları sunulur; bunlar kesitin bileme açılarıdır. Konturdaki bükme açısı ve köşe yarıçapı ayrı ölçülerdir.
Ağız sertleştirilmiş bir ürün örneğinde gövde yaklaşık 340 HV, kesici uç yaklaşık 660 HV olabilir. Bu fark, gövdenin şekil almasıyla ucun aşınmaya dayanmasını birlikte düzenler. Büküm sınırı yine profil, kalınlık ve açıyla beraber okunmalıdır.
Malzemeye göre ne değişir?
Malzemenin kalınlığı, yapısı ve yüzey katmanları seçimde kullanılır. Gramaj, tek başına bu bilgileri vermez. Üretim numunesini ölçün; film veya yapıştırıcı varsa katman yapısını siparişe ekleyin.
Oluklu mukavvada dalga yapısı ve katmanlar kesim ile kırım için ayrı değerlendirilir. Taşıyıcılı etikette kiss cut uygulanıyorsa yüzey ve yapıştırıcı kesilirken taşıyıcı korunur. Tam kesilen etiket için takım düzeni buna göre değişir.
Yeni malzeme partisiyle başlayan tüylenmede eski ve yeni numuneyi aynı takımda karşılaştırın. Ağız birikintisi ve takım ayarını incelemeden sorunu çelik sertliğine bağlamayın.
Çelikler kalıba nasıl yerleşir?
Onaylı çizimde kesim ve kırım hatları ayrılır, taşıyıcı köprüler planlanır. Tahtada kanallar açılır; çelikler hazırlanıp bükülür ve monte edilir. İş sırası lazer kalıp yapımı rehberinde yer alır.
Kalıp lastiği tabakayı tutar ve açılışta çelikten ayırır. Pilyaj çeliği karşı kanalla eşleşir. Tabakanın ayırma ünitesine kadar dağılmadan taşınması için gereken tırnaklar ayrıca tasarlanır.
Ayar ve provada neye bakılır?
Denemeyi makinenin ayar sırasıyla yürütün. Tabakanın bazı yerleri bağlı kalıyorsa takım düzlüğünü, yerel yüksekliği ve karşı yüzeyi inceleyin. Bütün prese yük eklemek, sorunsuz bölgelerdeki kesici ağzı da yükler.
Baskı ile kesim aynı referanslardan kontrol edilir. Düzenli yön kayması takım konumu veya tabaka dayamasından gelebilir; tabaka boyunca değişen sapmada malzeme boyutu ve baskı kaydı da incelenir. İlk kabul edilen örneği sonraki kontrol numuneleriyle karşılaştırmak için saklayın.
Kesim sorunu nasıl araştırılır?
| Belirti | Önce incelenecek yer | Devamındaki kontrol |
|---|---|---|
| Tüylü veya tozlu kenar | Ağız birikintisi ve malzeme partisi | Ağız aşınması ve kesim ayarı |
| Yerel eksik kesim | Karşı plaka, takım yüksekliği ve düzlüğü | Kesici tutuşu ve bölgesel ayar |
| Yüzeyde ezilme | Lastik teması ve sıkışma | Genel yük ve malzeme uyumu |
| Çatlayan kırım | Kanal geometrisi ve pilyaj konumu | Lif yönü, nem ve yüzey kaplaması |
| Erken kopan perforaj | Bağ geometrisi | Tabakanın taşınması ve kullanım yükü |
Kesim basıncı ile kalıbın erken körelmesi aynı teşhiste ele alınabilir. Değişiklikleri sırayla deneyin; aynı anda hem kartonu hem çeliği değiştirmek sonucun nedenini ayırmayı zorlaştırır.
Teslim ve bakımda ne kaydedilir?
Çizim revizyonunu, çelik kodlarını ve takım ölçülerini teslim kaydıyla eşleştirin. Köşe birleşimlerini, eksik hatları ve montaj tutuşunu inceleyin. Gelen kalıp kontrolü bu incelemeyi adım adım sıralar.
Takımı temiz, destekli ve kesici ağızları temastan korunmuş biçimde saklayın. Lastik yenilemesini ve çelik değişimini vuruş kaydına ekleyin. Sipariş kapsamını karşılaştırırken kesim kalıbının teklif kalemlerini aynı çizim ve takım listesi üzerinden değerlendirin.
Sık sorulanlar
Matbaa bıçaklarının başlıca türleri neler?
Şekilli kesimde kesim, pilyaj ve perforaj çelikleri kullanılır; özel profiller de bu takıma eklenebilir. Giyotin bıçağı düz ebatlama işini yapar.
Her matbaa kesim bıçağı 23,8 mm mi?
23,8 mm kullanılan yüksekliklerden biridir. Başka ölçüler de bulunur; makinenin takım bağlama ve karşı yüzey düzeni seçimi belirler.
2 pt ile 3 pt bıçak arasındaki fark nedir?
Punto gövde kalınlığını gösterir. Bir üretici ölçü tablosunda 2 pt 0,71 mm, 3 pt 1,05 mm olarak verilir. Kontur, malzeme ve çelik türüyle birlikte seçilir.
Ağız açısıyla bükme açısı aynı mı?
Ağız açısı kesici çeliğin kesitindeki bileme geometrisini anlatır. Bükme açısı ve yarıçap ise şeridin çizimdeki köşeye nasıl döndüğünü belirtir.
Matbaa bıçağının köreldiği nasıl anlaşılır?
Temizlenmiş ağızla aynı malzemede kenar kalitesi bozuluyorsa aşınma incelenir. Eksik kesimde karşı plaka, takım yüksekliği ve basınç da kontrol edilir; tek belirtiyle çelik değişimine karar verilmez.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
Hesaplayıcıda deneyin: Punto mm çevirici
 Karton kesim kalıbı nedir, parçaları neler
 Matbaa bıçağı yüksekliği: 23,8 mm
 Matbaa bıçağı puntosu: 2 pt ve 3 pt farkı