Kesim kalıbı teslim kontrolü ve deneme kesimi
Kesim kalıbı kontrolü teslimde dört ölçüyle başlar. 2 pt bıçaklı ahşap tabanlı lazer kalıp çizime göre yaklaşık ±0,13 mm tutar. Kaliteli bıçakta yükseklik toleransı ±0,02 mm, pilyaj bıçağında +0 / −0,04 mm. 18 mm tahtada 23,8 mm kesim bıçağı tahta yüzünden 5,8 mm taşar. Katlanır karton kalıbında lastik bıçak ağzından 1,5 ile 2 mm yüksek durur. Bu ölçüler tuttuysa sıra üretim kartonuyla deneme kesimine ve katlamaya gelir.
Kısaca
- Tahtada çatlak, nem lekesi ve eğrilik arayın; bıçaklar kanalda oynamamalı.
- Bıçak yüksekliğini birkaç noktada ölçün, sapma ±0,02 mm'yi geçmesin.
- Kalıbı onaylı çizimin 1:1 çıktısıyla karşılaştırın; ahşap kalıpta beklenen tolerans ±0,13 mm civarı.
- Üretim kartonuyla deneme kesimi yapın, pilyajları katlayıp sırtta çatlak arayın.
İçindekiler 11 bölüm
Bölüm 1 / 11
Kesim kalıbı kontrolü teslimde başlar
Önce tahtaya bakın. Katlanır karton kalıbında tahta çoğunlukla 18 mm, oluklu mukavva kalıbında 15 mm huş kontrplak. Yüzeyde çatlak, nem lekesi ya da kabarma varsa ve kalıp düz bir masada bir köşesinden kalkıyorsa üretime almayın. Kontrplak nem ve ısıyla boyut değiştirir, kalıbın ölçüsü de onunla kayar.
Bıçakların taşma yüksekliği hızlı bir ipucu verir. 18 mm tahtada 23,8 mm bıçak yüzeyden 5,8 mm, 15 mm tahtada 8,8 mm taşar. Belli bir bölgede bıçak bu değerden az ya da çok taşıyorsa ya yerine tam oturmamış ya da farklı yükseklikte bir bıçak takılmış. Bıçağı elle yana zorlamadan, eldivenle ve kesici ağza dokunmadan kontrol edin. Gevşek bıçağı kalıpçıya düzelttirin.
Ölçü kontrolü
Onaylı çizimi 1:1 yazdırın ve kalıbın ya da deneme tabakasının üstüne koyun. Dış hat, iç kesimler, pencere yerleri ve pilyaj konumları çizimle çakışmalı. Kilit dilinin boyu gibi ayrıntılarda sapma katlanmış kutunun kapanmasını bozar.
| Kontrol | Nasıl bakılır | Hedef değer |
|---|---|---|
| Çizim ölçüleri | 1:1 çıktı ya da cetvelle dış kontur, iç kesim ve pilyaj konumu | 2 pt ahşap kalıpta yaklaşık ±0,13 mm; 3 pt ve kalın bıçakta daha geniş |
| Kesim bıçağı yüksekliği | Kalıp ters çevrilip düz plakada komparatörle, beş altı noktada | Siparişteki yükseklik, ±0,02 mm |
| Pilyaj bıçağı yüksekliği | Aynı yöntemle | 23,80 mm eksi karton kalınlığı, +0 / −0,04 mm |
| Lastik yüksekliği | Derinlik kumpasıyla bıçak ağzından lastik üstüne | Katlanır kartonda 1,5 ile 2 mm yukarıda, bıçaktan yaklaşık 1 mm uzakta |
| Pilyaj ile karşı kanal hizası | Deneme tabakasında iz ile kanal üst üste | Karton işinde en çok yaklaşık 0,2 mm kayma |
| Katlama davranışı | Üretim kartonuyla deneme, pilyaj boyunca katlama | Sırtta çatlak ve yüzey ayrılması yok |
Lastiğin sertliğine de bakın; hücreli kauçuk 20 Shore civarında yumuşak, mantarlı kauçuk 65 Shore civarında sert. Seçimin ayrıntısı kalıp lastiği türleri yazısında.
Deneme tabakası
Deneme kesimini üretimde kullanılacak kartonla, makinenin kurulum prosedürüne göre yapın. Beyaz kartonla alınan sonuç kraft kartonda tekrar etmez; karton değişince denemeyi yenileyin.
Tabakanın dört köşesini ve ortasını karşılaştırın. Bir bölge eksik kesiliyorsa önce kalıbın oturuşuna ve bıçak yüksekliğine bakın. Yükseklik doğruysa eksik bölgenin altına dengeleme yapılır: geniş alanlara altlık kâğıdı, tek tek çizgilere 30, 50 ya da 80 mikronluk yapışkanlı altlık bandı. Tabakanın büyük bölümü temiz kesildikten sonra kalan farkı basınç ayarıyla kapatın. Basıncı baştan artırmak doğru yükseklikteki bıçakları plakaya fazla yükler.
Deneme tabakasını pilyaj boyunca katlayın, liflere paralel ve dik pilyajları ayrı ayrı deneyin. Sırtta çatlak varsa pilyaj bıçağının yüksekliğini ve karşı plakadaki kanal ölçüsünü kontrol ettirin. Katlanır kartonda kanal genişliği yaklaşık karton kalınlığı × 1,5 + pilyaj bıçağı kalınlığı, kanal derinliği yaklaşık karton kalınlığı. Ayrıntı karşı plaka yazısında.
Tırnak ve bıçak kenarı
Tırnaklar, kesilen parçayı makinede taşınırken tabakaya bağlı tutan küçük kesilmemiş noktalar. Deneme tabakasında her tırnağın yerini çizimle karşılaştırın. Tabaka makineden geçerken parça erken düşüyorsa tırnak az ya da dar; parça ayırmada yırtılıyorsa tırnak fazla ya da geniş. Tırnaklar bıçağa taşlanarak ya da çakılarak açılır; taşlanmış tırnak daha sağlam tutar. Bükme makinelerinin tırnak tekeri 0,3 ile 0,5 mm genişlikte, elle taşlama diskleri 0,3 mm'den 3,0 mm'ye kadar uzanıyor. Ayar ayrıntısı tırnak ayarı yazısında.
Şev açısı da tırnağı etkiler. 52 ile 54° gibi dar açılı bıçakta tırnak daha zayıf tutar; 42° ya da daha küçük açıda daha küçük tırnak aynı işi görür.
Bıçak ağzını büyüteçle ve iyi ışıkta inceleyin; çentik, ezik ve eğrilik arayın. Kaliteli düz bıçak üreticiden 1 m boyda en çok 0,5 mm eğrilikle çıkar; kalıpta daha büyük bir sapma görürseniz montajı ve nakliye darbesini sorun. Darbe izi gördüğünüz bölümü deneme tabakasındaki kesim iziyle karşılaştırın.
Makineye oturma
Kalıbın dış ölçüsünü makinenin kalıp çerçevesiyle, bıçak yüksekliğini makinenin istediği değerle karşılaştırın. Düz yataklı otomatik makinelerin çoğu 23,80 mm ister, tipo kökenli makineler 23,3 mm. Farklı yükseklikteki kalıp eksik keser ya da plakaya fazla yüklenir.
Kalıbı çerçeveye merkezleyin; merkezden kaymış kalıp plakanın bir tarafını fazla yükler ve kalıbın o yanı çabuk aşınır. Kontrol bitmeden üretim hızına çıkmayın.
Belgeler eksiksiz mi
Teslim notunda kesim ve pilyaj bıçağının yüksekliği ile puntosu, kalıbın yapıldığı karton kalınlığı, tahta kalınlığı ve kalıbın referans kodu bulunmalı. Bu bilgileri kalıbın depolama etiketiyle eşleştirin.
Sipariş çiziminin son hâliyle kalıpla gelen çizim aynı mı, ona da bakın. Sipariş sürecinde küçük bir revizyon yapıldı ama kalıpçıya geç ulaştıysa kalıp eski çizimden çıkacak. Ölçünün yanında ayrıntıyı da karşılaştırın: bir kilit dilinin boyu, bir pencerenin yeri.
Kalıbın seri numarasını veya referans kodunu iş kaydına ekleyin. Çizim revizyonu, bakım ve üretim sonuçlarını aynı kod altında saklayın.
Kontrolü kim yapmalı
Görsel kontrolü ve çizimle karşılaştırmayı kalıbı teslim alan kişi yapabilir. Yükseklik ölçümü komparatör ve düz plaka ister; bu ölçümü ölçü aletini düzenli kullanan kişiye bırakın. Deneme kesimi ve dengelemeyi makinenin operatörü yapar.
Kontrol kaydına ölçülen değeri, kullanılan aleti ve sonucu yazın. Sonraki teslimatta aynı sorun tekrarlanırsa kayıtları ve deneme tabakalarını tedarikçiyle paylaşın.
Sık sorulanlar
Kalıp geldiğinde ilk neye bakmalı?
Tahtada çatlak, nem lekesi ve eğrilik arayın, sonra bıçakların kanalda oynamadığını görün. 18 mm tahtada 23,8 mm bıçak tahta yüzünden 5,8 mm taşar; farklı taşan bölgede bıçak yerine oturmamış ya da yanlış yükseklikte.
Bıçak yüksekliği ne kadar sapabilir?
Kaliteli kesim bıçağında yükseklik toleransı ±0,02 mm, pilyaj bıçağında +0 / −0,04 mm. Kalıbı makineye takmadan beş altı noktada ölçün ve değeri makinenin istediği yükseklikle karşılaştırın.
Kalıp çizime göre ne kadar hassas olmalı?
2 pt bıçaklı ahşap tabanlı lazer kalıp yaklaşık ±0,13 mm (±0,005 inç) tutar; 3 pt ve daha kalın bıçakta tolerans büyür. Dış hattı, iç kesimleri ve pilyaj konumlarını onaylı çizimin 1:1 çıktısıyla karşılaştırın.
Deneme kesimi neyi gösterir?
Tabakanın her bölgesinde tam ayrılmayı, kenar temizliğini, tırnakların tutup tutmadığını ve pilyajın çatlamadan katlandığını gösterir. Eksik kesilen bölgeyi önce 30 ile 80 mikronluk altlık bantlarıyla dengeleyin, basıncı en sonda ayarlayın.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
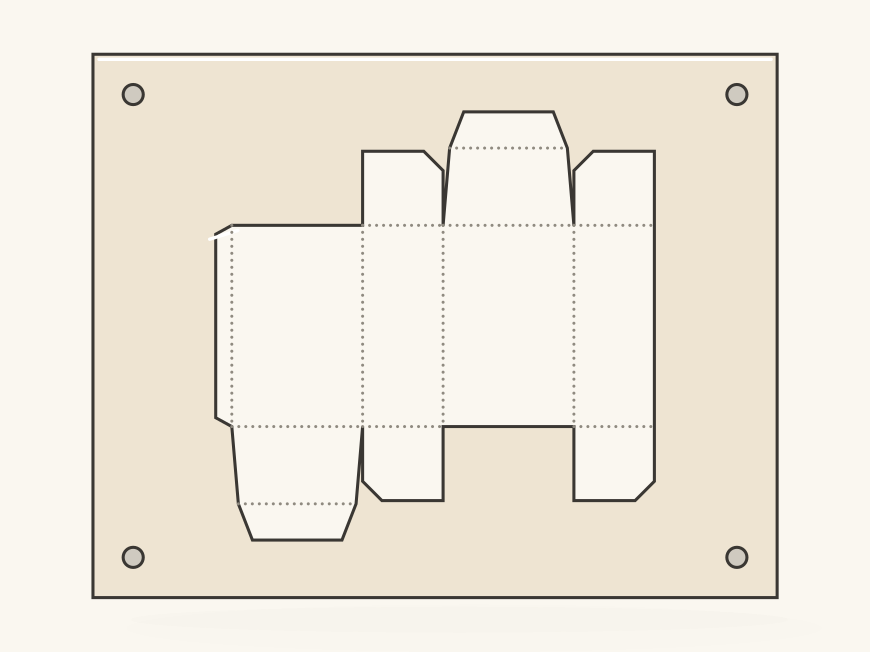 Karton kesim kalıbı nedir, parçaları neler
 Matbaa bıçakları: türleri, ölçüleri ve seçimi
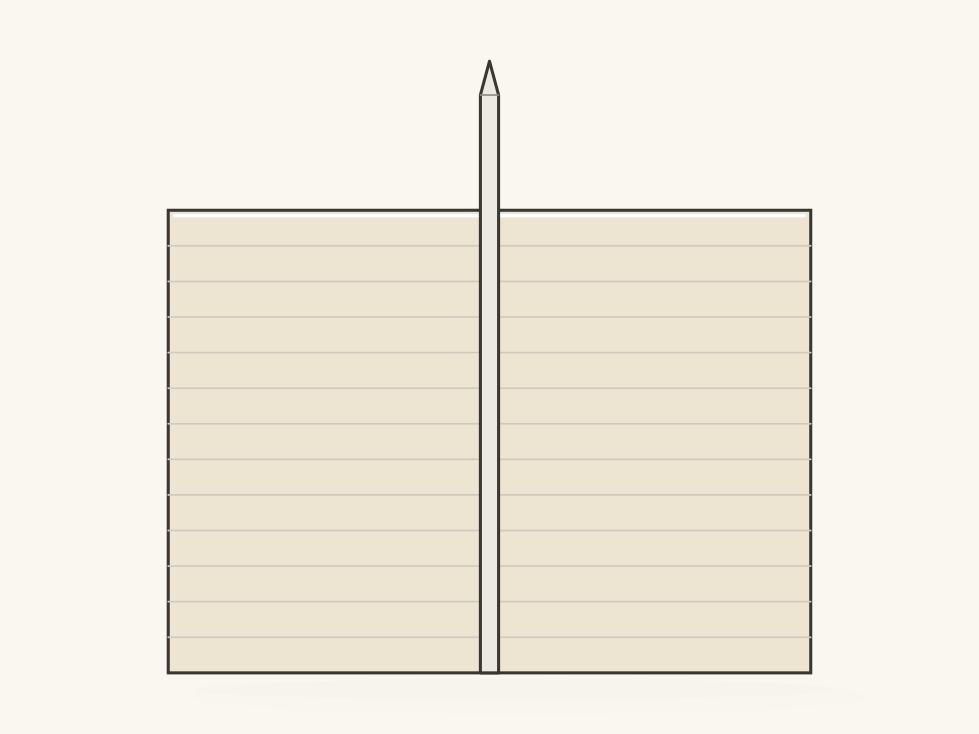 Matbaa bıçağı yüksekliği: 23,8 mm