Kesim kalıbı körelmesi: bıçak neden erken aşınır
Fazla basınç bıçak ağzını ezer · Bıçak seçimi karton ve tirajla yapılır
Kesim kalıbı erken köreliyorsa ilk bakılacak yer basınç. Kesim çeliğinin ucu karşı plakaya değdikten sonra verilen her fazla kuvvet ağza biner ve ağzı ezer. Keskin çelik kromo kartonu santimetre başına yaklaşık 35 kg ile keser; körelmiş çelik aynı kartonda %30 ile %40 daha fazla kuvvet ister. Basınç doğruysa sırasıyla şunlara bakın: eksik kesim basınçla mı kapatılmış, kesim sacı ömrünü doldurmuş mu, karton aşındırıcı mı, tahta düz duruyor mu.
İçindekiler 10 bölüm
Bölüm 1 / 10
Körelmenin yeri ve hızı
Körelen kalıbı ters çevirin, ağzı büyüteçle ve yan ışıkta inceleyin. Aşınmanın bütün kalıba mı yayıldığını, tek bölgede mi toplandığını not edin.
| Belirti | Olası neden | Kontrol |
|---|---|---|
| Bütün hatlarda ağız düzleşmiş, tiraj beklenenden kısa | Fazla basınç | Makinenin basınç değerini kalıbın kg/cm hesabıyla karşılaştırın |
| Tek bölgede ezik ve parlak ağız | O bölgedeki eksik kesim basınç artırılarak kapatılmış | Bölgenin altında ayar bandı olup olmadığına bakın |
| Kesim sacında çukur ve izler, körelme onlarla aynı yerde | Sac yumuşak veya ömrünü doldurmuş | Sacın sertliğini ve toplam vuruş sayısını kontrol edin |
| Ağızda tek tek çentik | Darbe veya sac üstünde kalan sert yabancı parça | Sacı ve tabaka yolunu temizleyin, çentikli parçayı değiştirin |
| Belli kartonla çalışınca hızlanıyor | Dolgulu, kaplamalı veya geri dönüşümlü karton | Aynı kalıbın farklı kartondaki vuruş kaydıyla karşılaştırın |
| Uzun beklemeden sonra kalıp eşit kesmiyor | Tahta nemden çarpılmış, çelik paslanmış | Tahtayı düz plakada, çeliği pas lekesi için inceleyin |
Kesim kalıbı körelmesi ve basınç
Makinenin ihtiyacı hesapla bulunur: kesim çeliği uzunluğu çarpı santimetre başına kuvvet, artı pilyaj çeliği ve lastik payı. Keskin çelikte kromo karton için yaklaşık 35 kg/cm, dupleks karton için 40 kg/cm, çift oluklu mukavva için 54 kg/cm alınıyor. Makine bu toplamın çok üstünde çalışıyorsa fazla kuvvet çeliğin ucunda harcanıyor. Hesabın ayrıntısı kesim basıncı yazısında.
Körelme kendini besler. Kör çelik daha çok kuvvet ister, operatör basıncı artırır, ağız daha hızlı ezilir. Basınç değerini iş kaydına yazın ve tiraj boyunca artmışsa sebebi basınçta aramayın, çeliğin durumuna bakın.
Bölgesel aşınma ve kalıbın oturuşu
Kalıp her noktada aynı yükseklikte kesmez. Kaliteli kesim çeliğinin yükseklik toleransı ±0,02 mm, kesim sacınınki ±0,05 mm civarında. Tahta ve sac bu farkı yer yer büyütür ve bir bölge geride kalır. Geride kalan bölgeyi basınçla kapatırsanız kalıbın geri kalanı fazla yüke girer.
Geniş bölgedeki farkı ayarlama kâğıdıyla, tek çelik hattındaki eksikliği 0,03 ile 0,08 mm kalınlığında ayar bandıyla kapatın. Sonra genel basıncı kesimin tam ayrıldığı en düşük değere indirin.
Karton yapısı ve bıçak aşınması
Kesim sacı da çeliğin ömrünü belirler. Çukurlaşmış sac çeliğin ucunu her vuruşta farklı yükseklikte karşılar. Makine üreticisinin verdiği tipik ömürler 185 HV sacta 200.000 ile 300.000 vuruş, 340 HV sacta 1 milyon vuruşa kadar, 500 HV sacta 2 milyon vuruşun üstü. Bu sayılar doğru hazırlık ve basınçla geçerli.
Geri dönüşümlü kartonun dolgu ve kaplama içeriği partiden partiye değişir; aşındırıcılığı adından okunmaz. Aynı kalıbın iki kartondaki vuruş sayısını kaydedip karşılaştırın. Fark tekrar ediyorsa ağzı sertleştirilmiş çelik veya kaplamalı bıçak seçeneğini kalıpçıyla konuşun.
Bıçak türüne göre bakım seçenekleri
Kenarı sertleştirilmiş kesim çeliklerinde ağız sertliği yaklaşık 660 ile 720 HV, gövde 340 ile 525 HV aralığında. Sert ağız aşınmaya uzun dayanır, yumuşak gövde bükülmeye izin verir. Sert gövdeli çelik dar yarıçapta bükülmez; bükme sınırları bıçak bükme yazısında.
Düz kalıpta körelen çelik bilenmez, sökülüp yenisiyle değiştirilir. Yalnız bir hat körelmişse o hattı değiştirmek yeter. Bütün hatlar körelmiş ve tahtada kanallar gevşemişse yeni kalıbın bedelini yenilemeyle karşılaştırın.
Saklama koşulları ve tahta düzlüğü
Nem alan kontrplak çarpılır ve kalıp düz plakaya eşit oturmaz. Çarpık tahtada yüksek kalan bölge önce körelir. Kalıbı düz, kuru yerde ve çelikleri başka kalıba değmeyecek biçimde saklayın. Ayrıntı kalıp bakımı ve saklama koşulları yazısında.
Körelmeyle ilişkili belirtiler
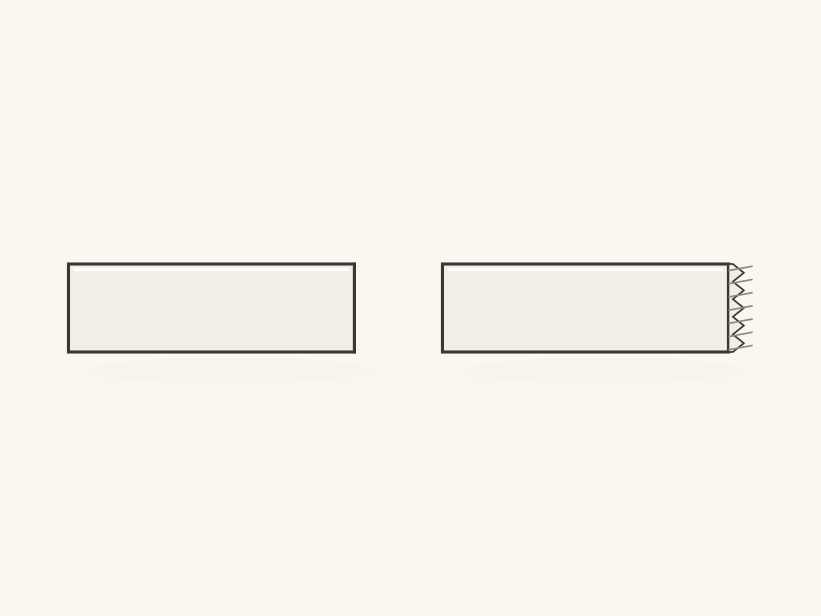
Körelen çelik lifi kesmek yerine koparır. Kenarda tüy kalır, parça ayrılırken zorlanır, sökmede lif köprüleri yırtılır. Aynı belirtiyi eksik basınç ve kuru karton da verir. Ayırt etmek için karton kesiminde tüylenme yazısındaki tabloya bakın.
- Basınç değerini hesapla ve önceki temiz çalışmayla karşılaştırın.
- Tek bölgedeki körelmede o bölgenin ayarını ve altlığını kontrol edin.
- Kesim sacının sertliğini ve vuruş sayısını tipik ömürle karşılaştırın.
- Kartonu değiştiğinde vuruş kaydını karşılaştırın.
- Bekleyen kalıpta tahtanın düzlüğüne bakın.
Sık sorulanlar
Basıncı düşürmek kesim kalitesini bozar mı?
Basıncı kesimin tam ayrıldığı en düşük değere kadar düşürmek kesimi bozmaz, çeliğin ömrünü uzatır. Bu değerin altına inerseniz hatlarda lif köprüsü kalır. Tek bölgedeki eksikliği basınçla değil 0,03 ile 0,08 mm ayar bandıyla kapatın.
Geri dönüşümlü kartonda hangi bıçak kullanılmalı?
Aynı kalıbın iki kartondaki vuruş sayısını kaydedin. Geri dönüşümlü kartonda körelme hızlanıyorsa ağzı sertleştirilmiş çelik veya kaplamalı bıçak seçeneğini kalıpçıyla konuşun. Kartonun aşındırıcılığı adından okunmaz, partiden partiye değişir.
Tek bir bölgede erken körelme neyi gösterir?
Çoğunlukla o bölgedeki eksik kesimin basınç artırılarak kapatıldığını veya kalıbın düz oturmadığını gösterir. Bölgenin altındaki ayarı, kesim sacındaki izleri ve tahtanın düzlüğünü kontrol edin.
Kesim sacı kaç vuruş dayanır?
Makine üreticisinin tipik değerleri: 185 HV sac 200.000 ile 300.000, 340 HV sac 1 milyon vuruşa kadar, 500 HV sac 2 milyon vuruşun üstü. Fazla basınçla çalışan sac bu sayılara ulaşmadan çukurlaşır ve çeliği de köreltir.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
Hesaplayıcıda deneyin: Kesim kuvveti hesaplama
 Karton kesiminde tüylenme: kenar neden pürüzlü
 Pilyaj çatlaması: karton ve matris kanalı
 Kalıpta kesim kayması: besleme ve register