Karton kesiminde tüylenme: kenar neden pürüzlü
Kesim kenarı, lif kırığı Kesim kenarında kalan kopuk lifler · Tüyün yeri teşhisi daraltır
Karton kesiminde tüylenme, kesilmiş kenarda kopuk lif ve pürüz kalması demek. En sık nedenler sırasıyla ağzı hasar görmüş ya da körelmiş bıçak, aşınmış veya çukurlaşmış kesim sacı ve fazla basınç. Kuru karton bu üçünü ağırlaştırır; karton üreticileri baskı ve kesim salonu için %45-60 bağıl nem ve 20-23 °C öneriyor. Teşhise tüyün yerinden başlayın: hep aynı hatta çıkıyorsa sorun takımda, kenarın tamamına yayılmışsa aşınmada, basınçta veya kartonda aranmalı.
İçindekiler 8 bölüm
Bölüm 1 / 8
Tüylenmede kontrol sırası
Tüylenen birkaç tabakayı üst üste koyun ve pürüzlü kenarları kalemle işaretleyin. İşaretlerin dağılımı aşağıdaki tabloda hangi satıra baktığınızı gösterir.
| Belirti | Olası neden | Kontrol |
|---|---|---|
| Her tabakada aynı bıçak hattında | Bıçak ağzında çentik, kanca veya düzleşme | Hattı kalıpta bulun, ağzı büyüteçle inceleyin |
| Tabakanın aynı bölgesinde, birkaç hatta birden | Kesim sacında çukur veya iz, eksik yama | Sacı o bölgede elle yoklayın, yamayı yenileyin |
| Kenarın tamamında, tiraj ilerledikçe artıyor | Körelmiş bıçak veya ömrünü doldurmuş sac | Vuruş sayısını sacın tipik ömrüyle karşılaştırın |
| Parça ayrılırken kenar patlıyor, köprü yanında lif kopuyor | Lastik yeri veya lastik sertliği uygun değil | Lastiğin bıçağa mesafesini ölçün |
| Yeni paletle veya soğuk havada başladı | Kuru ya da ısısı dengelenmemiş karton | Salon nemini ölçün, paletin bekleme süresine bakın |
- Tüyün yerini işaretleyin: aynı hat, aynı bölge veya bütün kenar.
- Aynı hattaysa bıçak ağzına bakın.
- Aynı bölgedeyse kesim sacını ve yamayı kontrol edin.
- Bütün kenardaysa vuruş sayısını, son basınç ayarını ve salon nemini karşılaştırın.
- Kenar ayrılma anında patlıyorsa lastikleri inceleyin.
Karton kesiminde tüylenme ve bıçak ağzı
Temiz kenarı keskin, düzgün taşlanmış bir ağız verir. Ağız körelince ya da ucunda düzleşme ve kanca oluşunca lif, sac ile bıçak arasında sıkışıp kopuyor. Kenarda kalan ince tüyün kaynağı çoğunlukla bu sıkışma.
Yerel bir çentik yalnız o bıçak parçasının değişmesini gerektirir. Bütün hatlarda aynı körelme varsa kesim kalıbının genel aşınmasına bakın. Kenarı sertleştirilmiş bıçaklarda ağız sertliği yaklaşık 660-720 HV, gövde 340-525 HV aralığında; sert ağız aşınmaya uzun dayanırken yumuşak gövde bükülmeye izin veriyor. Aşınmayı hızlandıran koşullar erken körelme yazısında.
Eksik kesim, fazla basınç ve kesim sacı
Basıncı artırmak tüyü ilk vuruşlarda azaltır. Kuvvet fazlaysa hareketli tabla hedefin ötesine iner, bıçak sac yüzeyine sert çarpar ve ağız kısa sürede eziliyor. Sonraki tabakalarda tüylenme geri dönüyor, bu kez hasarlı ağızla. Eksik kesilen tek bir bölge varsa altına ince yama bandı koyun ve genel basıncı sabit tutun.
Kesim sacı da ömrünü doldurur. Çukurlaşmış, izli sac sıkışmayı artırır; toz, çapak ve parçanın takıma yapışması sıklaşır. Makine üreticisinin verdiği tipik değerler şöyle:
| Sac sertliği | Yaklaşık ömür | Uygun iş |
|---|---|---|
| 185 HV | 200.000-300.000 vuruş | Yerleşimi değişen kısa işler |
| 340 HV | 1 milyon vuruşa kadar | Aynı takımla uzun iş |
| 500 HV | 2 milyon vuruşun üstü | Uzun tiraj, iki yüzü kullanılır |
Bu ömürler doğru hazırlık ve basınçla geçerli. Fazla basınçla çalışan sac aynı sayıya ulaşmadan izleniyor.
Karton yapısı, nem ve lif yönü
Kuru karton gevrekleşir. Lif kesimde temiz ayrılmadan kırılıyor, kenar tozlanıyor ve pilyajda çatlama riski de yükseliyor. Karton üreticileri teknik değerleri 23 °C ve %50 bağıl nemde ölçüyor; salon için önerdikleri aralık %45-60 bağıl nem ve 20-23 °C.
Soğuk depodan gelen paletin ambalajını, ısısı salona eşitlenmeden açmayın. Üretici tablosuna göre 400 kg palet 10-20 °C farkta 2 günde, 800 kg palet 20 °C farkta 3 günde, 1.200 kg palet 30 °C farkta 5 günde dengeleniyor.
Geri dönüşümlü kartonda lif kısa. Kısa lif ayrılırken kopup ince tüy bırakmaya daha yatkın; lastik sıkıştırması ve ayrılma anındaki çekiş bu kartonda daha çok iz bırakır. Lif yönü de fark yaratıyor: aynı tabakada lif yönüne paralel ve dik kesilen kenarlar farklı pürüz gösteriyor.
Tiraj boyunca kenar görünümünün değişmesi
İlk tabakalarda temiz çıkan kenar tiraj ilerledikçe tüylenmeye başlıyorsa bıçak veya sac aşınıyor. Başta tüylü çıkıp yama ve ayarla düzelen kenar hazırlık eksiğini gösterir. Aynı kalıpta yeni bir karton partisiyle birden başlayan tüylenmede önce partinin nemine ve lif yapısına bakın.
Belli aralıklarla örnek tabaka ayırın, üzerine vuruş sayısını yazın. Kenarın hangi vuruşta bozulmaya başladığını bu örnekler gösterir. Tüy tabaka üstünde toz olarak birikiyorsa kâğıt tozu yazısındaki kontroller de işe yarar.
Sık sorulanlar
Bıçağın kör olduğunu nasıl anlarım?
Tüylenen hattı kalıpta bulup ağzı büyüteçle inceleyin; düzleşme, çentik veya kanca körelme ya da hasar işaretidir. Tüy her tabakada aynı hatta çıkıyorsa neden büyük olasılıkla o bıçak parçası.
Basıncı artırmak tüylenmeyi çözer mi?
İlk vuruşlarda azaltır, sonra genellikle geri getirir. Fazla kuvvette bıçak kesim sacına sert çarpıyor ve ağız eziliyor. Eksik kesilen tek bölgeye yama koymak genel basıncı yükseltmekten daha az hasar bırakır.
Kesim sacı ne zaman değişmeli?
Tüy tabakanın aynı bölgesinde tekrar ediyorsa ve sac yüzeyinde çukur varsa değişmeli. Makine üreticisinin tipik değerleri 185 HV sac için 200.000-300.000, 340 HV için 1 milyona kadar, 500 HV için 2 milyonun üstünde vuruş.
Nem tüylenmeyi etkiler mi?
Etkiler. Kuru karton gevrekleşiyor, lif temiz kesilmeden kırılıyor ve kenar tozlanıyor. Karton üreticileri salon için %45-60 bağıl nem ve 20-23 °C öneriyor.
Geri dönüşümlü kartonda tüylenme kaçınılmaz mı?
Kaçınılmaz sayılmaz ama risk daha yüksek, çünkü kısa lif ayrılırken kolay kopuyor. Keskin bıçak, iyi durumda sac, doğru lastik yeri ve dengeli salon nemi bu kartonda daha belirleyici.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
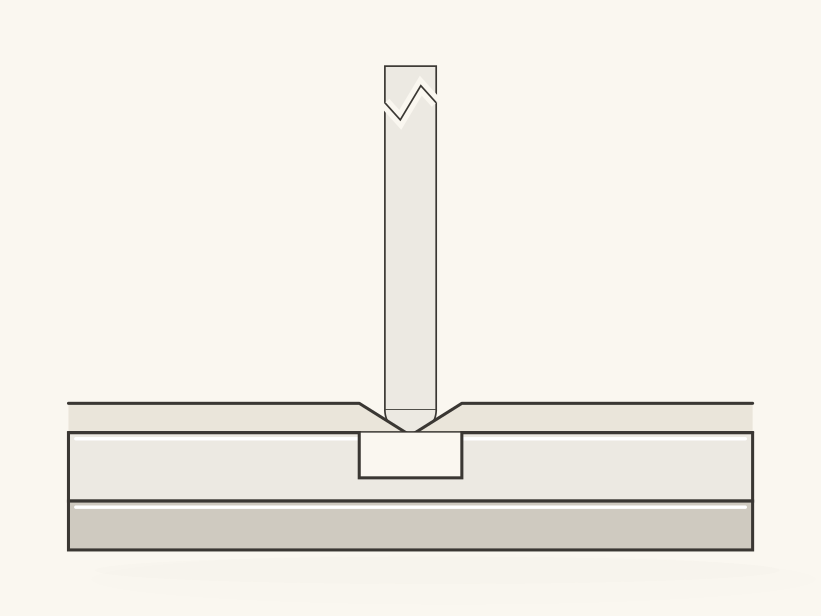 Pilyaj çatlaması: karton ve matris kanalı
 Kalıpta kesim kayması: besleme ve register
 Etiket taşıyıcısı yırtılıyor: liner kesilmesi