Matbaada kâğıt tozu: kesimden baskıya taşınan
Kâğıt tozu, kesimde ve kırımda kartondan kopan lif ve kaplama parçacığıdır. Toz artıyorsa kaynağı sırasıyla şunlarda arayın: körelmiş kesim çeliği, fazla yüksek pilyaj bıçağı veya fazla basınç, çukurlaşmış kesim sacı ve kuru karton. Salon için verilen aralık %45 ile %60 bağıl nem ve 20 ile 23 °C. Kaynağı kesmek tozu toplamaktan önce gelir; emiş ve temizlik ancak oluşan tozun baskı alanına gitmesini önler.
İçindekiler 10 bölüm
Bölüm 1 / 10
Kâğıt tozunun kaynağı
Tozun biriktiği yer ile oluştuğu yer çoğu zaman farklı. Tabakaları istifin kenarından alıp tozun hangi kenarda, kesim hattında mı pilyaj hattında mı toplandığına bakın.
| Belirti | Olası neden | Kontrol |
|---|---|---|
| Toz kesim kenarında, kenarda tüy de var | Körelmiş kesim çeliği | Ağzı büyüteçle inceleyin, basınç değerini önceki çalışmayla karşılaştırın |
| Toz pilyaj hattı boyunca, hat ezik görünüyor | Pilyaj bıçağı yüksek veya basınç fazla | Pilyaj bıçağı yüksekliğini 23,80 mm eksi karton kalınlığıyla karşılaştırın |
| Toz tabakanın aynı bölgesinde, sacta iz var | Çukurlaşmış kesim sacı | Sacı o bölgede elle yoklayın, vuruş sayısına bakın |
| Yeni paletle veya ısıtılan salonda başladı | Kuru karton | Salon nemini ölçün |
| Aynı kalıpta yalnız bir kartonla artıyor | Kısa lifli veya dolgulu karton | İki kartonu aynı ayarda kesip kenarları karşılaştırın |
| Baskıda dağınık beyaz noktalar | Tozun baskı ünitesine taşınması | Kesim ve baskının aynı hava akımında olup olmadığına bakın |
Bıçak, kesim kenarı ve tozlanma
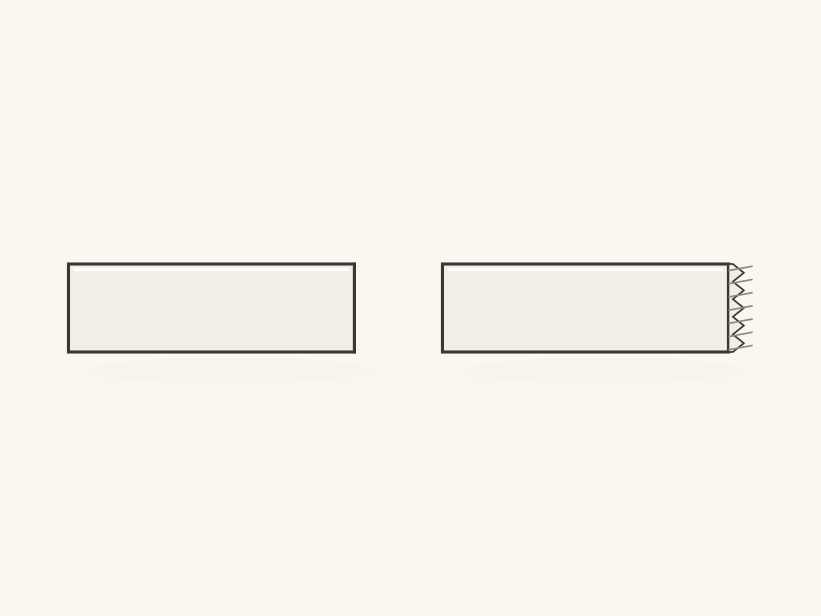
Keskin çelik lifi keser, körelen çelik koparır. Kopan lif kenarda tüy, istifte toz olarak kalır; bu yüzden toz çoğunlukla kenar tüylenmesiyle birlikte görünür. Körelmiş çelik aynı kartonda %30 ile %40 daha fazla kuvvet ister ve operatör basıncı artırdıkça ağız daha çabuk ezilir.
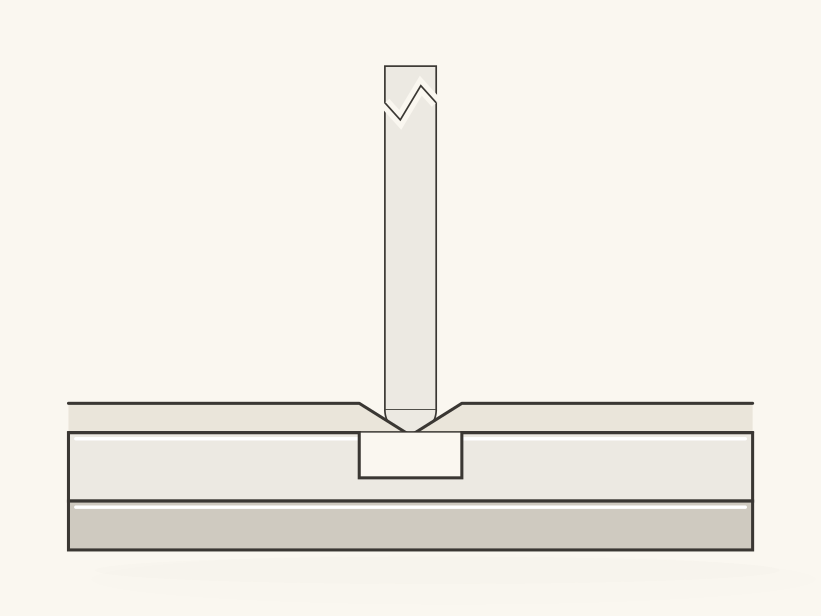
Pilyaj bıçağı da toz üretir. Yüksekliği 23,80 mm kesim bıçağından karton kalınlığı çıkarılarak bulunur; 0,40 mm kartonda 23,40 mm. Bundan yüksek bıçak kartonu ezer ve hat boyunca lif koparır. Basıncın ayrıntısı kesim basıncı yazısında.
Karton ve kaplama parçacıkları
Kuru karton gevrekleşir, lif kesimde temiz ayrılmadan kırılır. Salon nemini ölçün ve %45 ile %60 bağıl nem aralığıyla karşılaştırın. Soğuk depodan gelen paletin ambalajını ısısı salona eşitlenmeden açmayın.
Geri dönüşümlü kartonda lif kısa. Kısa lif ayrılırken kopar ve ince toz bırakır. Kaplamalı yüzey kesim hattında pul pul kalkarsa toza kaplama parçası da karışır. Hangisinin arttığını görmek için aynı kalıpta iki kartonu aynı basınçla kesin.
Hava akımı ve tozun taşınması
Kesim makinesinin tabaka hareketi ve salonun havalandırması tozu taşır. Kesim ile baskı aynı salondaysa toz baskı ünitesine ulaşır ve baskıda beyaz nokta olarak görünür. Havalandırmanın akış yönünü kesimden baskıya doğru bırakmayın.
Emiş sisteminin tozla ilişkisi
Emiş tozu oluştuğu yerde toplar: kesim, sökme ve ayırma istasyonunun yanında. Salonun başka bir köşesindeki emiş havada kalan tozu yakalayamaz. Filtre dolunca emiş gücü düşer; filtreyi ve kanalı bakım planına yazın. Perde tozu bir alanda tutar, toplamaz.
Temizliğin parçacıkları yeniden taşıması
Basınçlı havayla üflemek tozu kaldırıp salona yayar. Makineyi güvenli durdurma talimatına göre durdurun, tozu emişle alın. Kalıp ve sac üstündeki tozu vardiya sonunda temizleyin; sacta kalan sert parçacık çeliğin ağzında çentik açar.
Kontrol sırası
- Tozun kesim hattında mı, pilyaj hattında mı biriktiğini ayırın.
- Kesim hattındaysa çelik ağzını ve basınç değerini kontrol edin.
- Pilyaj hattındaysa bıçak yüksekliğini hesapla karşılaştırın.
- Tabakanın bir bölgesindeyse kesim sacını yoklayın.
- Salon nemini ölçün, kartonu değiştirerek karşılaştırın.
- Kaynak düzeldikten sonra emişi ve filtreyi kontrol edin.
Toz kaynağını kesmek birikintiyi azaltır. Filtre ve kanal ise yalnız oluşan tozun ne kadarının toplandığını belirler; biri öbürünün yerini tutmaz.
Sık sorulanlar
Kâğıt tozu tamamen önlenir mi?
Kesimde lif koptuğu için toz sıfıra inmez, ama kaynağı kesilince azalır. Keskin çelik, doğru yükseklikte pilyaj bıçağı, sağlam sac ve %45 ile %60 bağıl nemdeki salon tozu en aza indirir. Kalanı emiş kaynağında toplar.
Kör bıçak toz miktarını artırır mı?
Artırır. Keskin çelik lifi keser, körelen çelik koparır ve kopan lif kenarda tüy, istifte toz olarak kalır. Körelmiş çelik aynı kartonda %30 ile %40 fazla kuvvet ister; basıncı artırmak ağzı daha çabuk ezer.
Kesim ve baskı aynı salonda olursa ne yapılmalı?
Emişi kesim, sökme ve ayırma istasyonunun yanına koyun ve havalandırmanın akışını kesimden baskıya doğru bırakmayın. Baskıda dağınık beyaz noktalar görürseniz tozun baskı ünitesine taşınıp taşınmadığına bakın.
Makinedeki toz basınçlı havayla temizlenir mi?
Basınçlı hava tozu kaldırıp salona yayar ve baskı alanına taşır. Makineyi güvenli durdurma talimatına göre durdurun, tozu emişle alın; kesim sacında kalan sert parçacık çeliğin ağzında çentik açar.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
 Karton kesiminde tüylenme: kenar neden pürüzlü
 Pilyaj çatlaması: karton ve matris kanalı
 Kalıpta kesim kayması: besleme ve register