Matbaa bıçağı bükme: el aleti ve makine
El ve makine bükümü karşılaştırması Dar köşe bükümü · Kanala oturma
Kesim bıçağı, çizimdeki konturu izleyecek şekilde el aletiyle veya otomatik bükme makinesinde biçimlendirilir. En küçük yarıçap; bıçağın sınıfına, kalınlığına, ağız işlemine ve büküm açısına bağlıdır. Örneğin TOP sınıfı, talaşlı ağızlı bıçakta katalogdaki 80° büküm için yarıçap 2 pt kalınlıkta 0,3 mm, 3 pt kalınlıkta 0,6 mm. Bu değerleri başka çelik sınıfına veya açıya taşımayın. Makinenin takımı ve kalıp kanalına oturma şartı da ayrıca kontrol edilmeli.
İçindekiler 10 bölüm
Bölüm 1 / 10
Kesim bıçağı bükmede el aletleri
El bükümünde kalıpçı, bükme aleti ve uygun form takımıyla konturu oluşturur. Az nüshalı işlerde ve yerel düzeltmede şablon üzerinden ilerlemek mümkündür. Her bükümden sonra açıyı, yarıçapı ve düz parçaların boyunu kontrol edin.
Dar köşede iç yüz sıkışır, dış yüz uzar. Düz sırtlı bıçakta alt kenarın şişmesi kanala oturmayı zorlaştırabilir. İç yüzü inceltme veya sırt telafisi, bıçağın ve bükme sisteminin izin verdiği yönteme göre yapılır. Kesici ağız ile bıçağın dayanımını zayıflatacak gelişigüzel taşlama uygulanmaz.
Makineyle bükme
Otomatik makine çizimden ilerleme boyunu ve büküm sırasını alır. Kesme, köprü çentiği açma ve köşe hazırlama işlemleri takılan donanıma bağlıdır. Makine seçerken bıçak kalınlığı ve yüksekliği aralığını, dar U dönüşünü ve iki büküm arasındaki en kısa düz parçayı birlikte kontrol edin.
Örneğin aynı bıçak ürün ailesinin föyünde 2 pt için kalınlık toleransı ±0,015 mm, 3 pt için ±0,020 mm verilir. Bunlar hammadde toleranslarıdır; bitmiş kalıbın ölçü toleransı olarak kullanılamaz. Yeni bobine geçince deneme konturunu ölçüp makine telafisini kontrol edin.
Ne zaman hangisi
| İş | Seçimde bakılacak nokta |
|---|---|
| Tek nüsha, az köşe | El takımıyla gereken yarıçapı oluşturma ve şablonda ölçme imkânı |
| Çok nüshalı kontur | Programın tekrar edebilmesi ve her nüshanın ölçü kontrolü |
| Dar U dönüşü | Bıçağın bükülebilirliği ile makine takımının erişimi |
| Sert bıçak sınıfı | İstenen açı için katalogda izin verilen yarıçap |
Ana konturu makinede hazırlayıp yerel düzeltmeyi el aletiyle tamamlamak mümkün. Düzeltmeden sonra başlangıç ve bitiş uçlarıyla bütün konturu şablona oturtun.
Kanala oturtma
2 pt bıçağın nominal kalınlığı 0,71 mm, 3 pt bıçağınki 1,05 mm. Lazer kanalının geçme ayarı bu nominal değerlerle başlayıp gerçek bıçak, tahta ve lazer kesimiyle doğrulanır. Bıçağı gevşek bırakan veya çakarken tahtayı zorlayan kanal kabul edilmez.
Tahtada kesilmeden bırakılan köprüyle bıçağın alt çentiği aynı konumda olmalı. Köprü genişliği, sayısı ve yerleri kalıp tasarımında belirlenir. Karton ve oluklu mukavva işlerinin tümüne tek bir köprü aralığı uygulanamaz. Çakmadan önce bıçağı kanalda deneyin, çentiklerin köprülere oturduğunu görün.
Bıçak yerleşince kalıp lastiği işin malzemesine, kesim biçimine ve lastiğin sıkışma özelliğine göre seçilir. Lastik yerleşimi bıçağı yana itmemeli.
Malzemenin dayanımı
Büküm tablosundaki yarıçap, yanında verilen açı ve ağız işlemiyle birlikte okunmalı. Aşağıdaki örnekler aynı ürün ailesindeki üç sınıfa aittir; S, talaşla işlenmiş ağız anlamına gelir.
| Bıçak sınıfı / ağız | Gövde / ağız sertliği | Büküm açısı α | R, 2 pt / 3 pt |
|---|---|---|---|
| TOP / S | Yaklaşık 450 / 450 HV | 80° | 0,3 / 0,6 mm |
| UNIVERSAL / S | Yaklaşık 340 / 660 HV | 60° | 0,3 / 0,4 mm |
| UNIVERSAL 75 / S | Yaklaşık 525 / 700 HV | 90° | 1,7 / 3,5 mm |
Bu satırlar yalnız sertlikten yarıçap hesaplamak için kullanılamaz. Çeliğin yapısı ve yüzey işlemi de etkili. Kullandığınız sınıfın föyünü okuyun; kalınlık seçimi için bıçağın puntosu yazısına bakın.
Aynı noktayı tekrar büküp düzeltmek çatlak riskini artırır. Köşeyi büyüterek veya aynı parçayı zorlayarak düzeltme yapmak yerine hasarlı parçayı değiştirin.
Pilyaj bıçağının bükümü
Pilyaj bıçağının yüksekliği karton kalınlığı ve karşı kanal sistemiyle birlikte seçilir; hesabın koşulları bıçak yüksekliği yazısında açıklanıyor. Büküm sırasında yuvarlak başı ezmek, katlama çizgisini bozabilir.
Perforajda diş ve boşluk ayrı ölçülerdir. Dar köşede kesen parçaların konumu ve kalan bağ değişebilir. Büküm sonrası köşe bölgesini ölçün; kopma davranışını düz bölgeden ayrı deneyin.
Hazırlık sırası
- Bıçak boyunu çizimden çıkarın, köprü konumlarını bıçağın üstüne işaretleyin.
- Köprü çentiklerini ve dar köşe taşlamalarını bükmeden önce açın.
- Konturu bükün, her köşeyi şablonda görün.
- Uçları tam ölçüye kesin. Birleşim ucunu karşı bıçağın gerçek ağız profiline göre hazırlayın.
- Bıçağı kanalda elle deneyin, sonra çakın.
Çok köşeli bir kutu açınımında tek köşenin doğru olması yetmez. Konturun tamamını şablona yatırın; başlangıç ve bitiş uçları buluşmalı. Bitmiş kalıbın kabul toleransını iş çiziminde belirtin ve ölçerek doğrulayın.
Köşeyi büküm sırasında düzeltin. Kontur bittikten sonra yapılan toplu düzeltme, aynı noktaları ikinci kez bükmek demek.
Sık sorulanlar
Kesim bıçağı en dar kaç mm yarıçapla bükülür?
Tek sınır yok. Örneğin TOP sınıfı S ağızda 80° büküm için 2 pt yarıçapı 0,3 mm, 3 pt yarıçapı 0,6 mm verilir. Farklı sınıf, ağız ve açının kendi tablosu okunmalı; makine takımının sınırı da ayrıca geçerli.
Bıçak bükme makinesinin elden farkı ne?
Makine ilerleme boyunu ve büküm sırasını programdan yönetir. Köprü çentiği, kesme ve köşe hazırlama imkânı donanıma bağlıdır. Tekrar eden konturlar yine şablon ve ölçümle kontrol edilir.
Dar köşede bıçak neden çatlar ya da şişer?
Büküm sırasında iç yüz sıkışır, dış yüz uzar. Uygun olmayan yarıçap çatlamaya, alt kenardaki şişme ise kanala oturma sorununa yol açabilir. Köşe hazırlama yöntemi bıçak ve makineye uygun seçilir.
Bükülen bıçak kanalda gevşek kalırsa sonuç ne?
Bıçak kesim sırasında yana oynayabilir. Kanal geçmesi nominal kalınlıkla birlikte gerçek bıçak ve tahta üzerinde denenir. Nominal 0,71 mm bıçak, her lazer sisteminde kanalın tam 0,71 mm ayarlanacağı anlamına gelmez.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
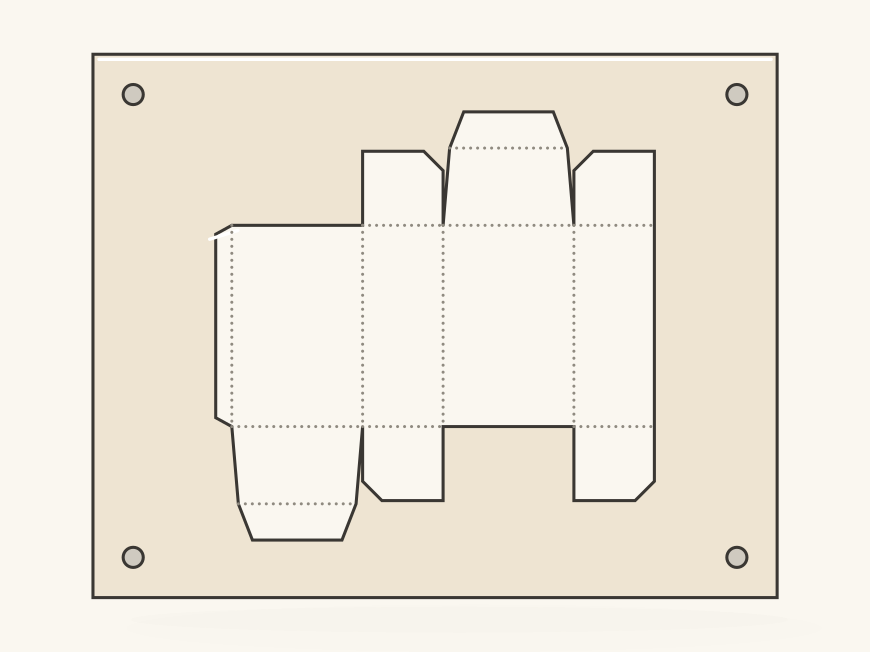 Karton kesim kalıbı nedir, parçaları neler
 Matbaa bıçakları: türleri, ölçüleri ve seçimi
 Matbaa bıçağı yüksekliği: 23,8 mm