Kabartma baskı kalıbı: malzeme ve derinlik
Erkek ve dişi kalıp kesiti Kalıpların birbirine oturması · Paketleme kağıdı
Kabartma kalıbı iki parçadan oluşur: deseni taşıyan metal kalıp ve kartonu bu desene iten karşı kalıp. Kısa tiraj ve tek seviyeli desende magnezyum, ince ayrıntı ve uzun tirajda bakır, çok seviyeli oyma ve en uzun ömür için pirinç seçilir. Kalıp kalınlığı Avrupa ve Asya makinelerinde 7 mm, Amerikan makinelerinde 6,35 mm. Kabartma yüksekliği 0,15 ile 2,5 mm arasında, yaldızla birleşik kalıpta 0,25 ile 0,60 mm. Karşı kalıbı kartonun kalınlığına ve sıkışmasına göre kalıpçıdan isteyin.
Kısaca
- Magnezyum kısa işe, bakır ince ayrıntıya ve uzun tiraja, pirinç çok seviyeli desene uygun.
- Magnezyum kalıp 30 ile 40 bin baskı civarında kalıyor, pirinç 100 bin baskının üstüne çıkıyor.
- Elde hazırlanan hamur veya karton karşılık kısa tirajda kalıyor ve hassas ayar vermiyor.
- Kabartma parçası kesim kalıbıyla tek geçişte çalışabiliyor; yakın desende ve derin kabartmada ayrı geçiş seçin.
İçindekiler 12 bölüm
Bölüm 1 / 12
Erkek ve dişi kalıp
Dişi kalıpta desenin oyuğu, erkek kalıpta ona oturan çıkıntı var. Karton araya giriyor, çıkıntının itmesiyle oyuğa doluyor ve basınç kalkınca şekil yerinde kalıyor. Kabarık yüzün kartonun hangi tarafında olacağı, kalıpların hangi tablaya bağlandığıyla belirleniyor.
Makinede ısıtılan taraf çoğunlukla metal dişi kalıp. Isı kartonun liflerini yumuşatıyor ve şeklin geri açılmasını azaltıyor. Çizimde kabaracak yüzü ve desen yönünü açıkça belirtin; kararı kalıp üretilmeden kalıpçıyla netleştirin.
Kalıp malzemesi
| Malzeme | Yapım | Seviye | Tipik ömür | Kalınlık |
|---|---|---|---|---|
| Magnezyum | Dağlama veya oyma | Dağlamada tek seviye, oymada sınırlı çok seviye | 30 ile 40 bin baskı | 1,63; 4; 6,35 ve 7 mm |
| Bakır | Dağlama | Çoğunlukla tek seviye | Yüz binlerce baskı | 6,35 ve 7 mm |
| Pirinç | Oyma | Çok seviyeli, heykel gibi | 100 bin baskının üstü | 1,63; 6,35 ve 7 mm |
Magnezyum çabuk ve ucuz hazırlanıyor, basit desende ve kısa tirajda yeterli. Bakır ısıyı iyi iletiyor ve ısınınca magnezyumdan az genleşiyor; ince çizgi, iç içe geçen hat ve küçük yazıyı daha iyi tutuyor. Pirinç sert, keskin ve dik omuzlu kenar veriyor, derin oyulabiliyor.
Elle işlenen pirinç kalıpta desen kenarının pah açısı genelde 30 ile 50° arasında; geniş bir pah gerekiyorsa 80°'ye kadar açılabiliyor. Açıyı karton belirliyor: kalın ve hacimli karton geniş paha, ince kâğıt dik kenara daha uygun.
Tek seferlik davetiye ile yıllarca tekrar eden ambalajı aynı hesapla karşılaştırmayın. Kısa tirajda hazırlık süresi, uzun tirajda kalıbın ve karşı kalıbın aşınması belirleyici.
Kör kabartma ve birleşik kalıp
Kör kabartmada desen yaldız veya renk eklenmeden kartona işleniyor. Yaldızlı kabartmada ise çoğunlukla pirinçten oyulmuş birleşik kalıp kullanılıyor; kalıbın desen kenarındaki keskin sınır folyoyu koparıyor ve folyo ile kabartma aynı parçadan geldiği için hizası kaymıyor. Bu kalıpta yükseklik 0,25 ile 0,60 mm arasında tutuluyor.
Yaldız ve kabartma ayrı geçişlerde de yapılabilir. Seçim makineye, desenin inceliğine ve iki efekt arasındaki hiza toleransına göre yapılmalı.
Paketleme ve derinlik
Kabartma yüksekliği karton izin verdiğinde 0,15 ile 2,5 mm arasında seçilebiliyor. Seviyeler arasındaki fark küçüldükçe makine daha hızlı çalışıyor ve tabakalar istifte daha az eziliyor. Derinliği kartonun cinsi ve kalınlığıyla birlikte belirleyin; çatlama, incelme ve delinme sınırını deneme baskısında görün.
Karşı kalıp, desenin ters şeklini taşıyan ince bir metal plaka veya kalıplanmış bir karşılık. Elde hamurla ya da kartonla hazırlanan karşılık yalnız kısa tiraja dayanıyor ve kalıbı kartona hassas ayarlamaya izin vermiyor. Karşı kalıbı metal kalıpla birlikte kalıpçıdan alın, siparişe üretim kartonundan numune ekleyin. Neyin bildirileceği kalıp ısmarlarken ne bildirilmeli yazısında.
FBB türü karton SBB türüne göre daha çok sıkışıyor ve basıncın bir kısmını içinde tutuyor. Karşı kalıp bu sıkışmaya ve kartonun kalınlığına göre hazırlanıyor; aynı kalıpla farklı karton basmak bu yüzden zor. Paketlemeyi küçük adımlarla değiştirin. İz zayıfsa basıncı artırmadan önce kalıp ile karşı kalıbın oturmasını kontrol edin.
Hizalama
Erkek ve dişi kalıp birbirine tam oturmalı. Kayma desen kenarını bozuyor, kartonu kenardan yırtabiliyor. Kurulumda deneme baskısının hem önüne hem arkasına bakın.
Aynı logoya ayrı geçişlerle yaldız ve kabartma uygulanacaksa deneme baskısında iki desenin çakışmasını ölçün. Kayma varsa kalıp konumunu ve tabakanın register ayarını ayrı ayrı kontrol edin.
Kesim kalıbıyla aynı geçişte kabartma
Kabartma parçası kesim ve kırım çelikleriyle aynı düzeneğe alınıp tek geçişte çalışabilir. Bunun için kalıpta yer olmalı ve karşı kalıp kesim çeliğiyle çakışmamalı. Tek geçişte kesim ve kabartma aynı makine çevriminin yükünü paylaşıyor; kumandadaki basınç değeri iki bölgedeki yerel yükün eşit olduğunu göstermez.
| Durum | Tek geçiş | Ayrı geçiş |
|---|---|---|
| Desen kesim veya kırım hattına yakın | Karşı kalıp çelikle çakışabilir | Her takım kendi yerinde |
| Derin veya çok seviyeli desen | Kesimle ortak basınç ayarı zorlaşıyor | Kabartma basıncı ayrı ayarlanıyor |
| Kabartma kesim hattına göre hizalı olmalı | İki iş aynı referansı kullanıyor | Hiza her geçişte yeniden kuruluyor |
| Kısa kurulum ve az taşıma isteniyor | Tek kurulum | İki kurulum ve ara taşıma |
Kozmetik kutusunun köşesine yakın bir kabartma çizildiyse karşı kalıbın kesim hattıyla çakışıp çakışmadığını çizimde kontrol edin. Yer yetmiyorsa desenin konumu veya geçiş sırası kalıp üretilmeden değişmeli. Çizimde iki takımın sınırlarını birlikte gösterin, matris kanallarını da aynı çizime işleyin.
Isı ve besleme hızı
Yaldızlı kabartmada kalıp sıcaklığı çoğu makinede 100 ile 170 °C aralığında kontrol ediliyor; doğru değeri folyonun föyü ve kartonun kaplaması belirliyor. Kör kabartmada ısı şeklin kalıcılığını artırıyor. Sıcaklığı kaplamanın dayanabileceği seviyede tutun.
Besleme hızı kartonun ısıtılmış kalıpla temas süresini belirliyor. Hız artınca temas kısalıyor, iz sığlaşabiliyor; hız düşünce kaplamalı yüzeyde matlaşma veya kabarma görülebiliyor. Karton cinsi veya gramaj değiştiğinde ayarı yeniden deneyin. Bakır kalıp ısınınca az genleştiği için uzun tirajda ölçüsünü daha iyi koruyor.
Ne zaman uygun
Kabartmanın başlangıç giderine kalıp ve karşı kalıp hazırlığını, montajı ve deneme süresini ekleyin. Küçük bir logo için de bu kalemler tiraj hesabına girer.
Tekrar eden siparişte kalıp çiftini temiz, kuru ve darbeden korunmuş hâlde referans koduyla saklayın. Yeniden kullanmadan önce ince desenlerde kalıntı ve korozyon olup olmadığına bakın. Karton, işlem sırası ve siparişte tarif edilecek görünüm kabartma baskı ve gofre yazısında.
Sık sorulanlar
Erkek ve dişi kalıp arasındaki fark nedir?
Dişi kalıpta desenin oyuğu, erkek kalıpta ona oturan çıkıntı var. Karton çıkıntının itmesiyle oyuğa doluyor ve şekil basınç kalkınca yerinde kalıyor. Makinede ısıtılan taraf çoğunlukla metal dişi kalıp.
Kabartma kalıbı hangi malzemeden yapılır?
Magnezyum, bakır veya pirinçten. Magnezyum 30 ile 40 bin baskılık kısa işe, bakır ince ayrıntılı ve yüz binlerce baskılık işe, pirinç çok seviyeli desene ve 100 bin baskının üstündeki tiraja uygun.
Kabartma derinliği ne kadar olmalı?
Kabartma 0,15 ile 2,5 mm arasında yapılabiliyor; yaldızla birleşik kalıpta aralık 0,25 ile 0,60 mm. Seviye farkı azaldıkça makine hızlanıyor ve tabakalar istifte daha az eziliyor. Son değeri kartonun uzama sınırı belirliyor, numunede çatlak olup olmadığına bakın.
Kabartma ve kesim aynı kalıpta yapılabilir mi?
Kabartma parçası kesim kalıbıyla aynı düzenekte tek geçişte çalışabiliyor. Desen kesim veya kırım hattına yakınsa, derin ya da çok seviyeliyse karşı kalıp yerleşimi ve basınç ayarı zorlaştığı için ayrı geçişi değerlendirin.
Kabartma kalıbının kalınlığı kaç mm?
Avrupa ve Asya makinelerinde 7 mm, Amerikan makinelerinde 6,35 mm kalınlık kullanılıyor. Magnezyum ve pirinçte 1,63 mm ince kalıplar da üretiliyor; siparişte makinenin kalıp yüksekliğini bildirin.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
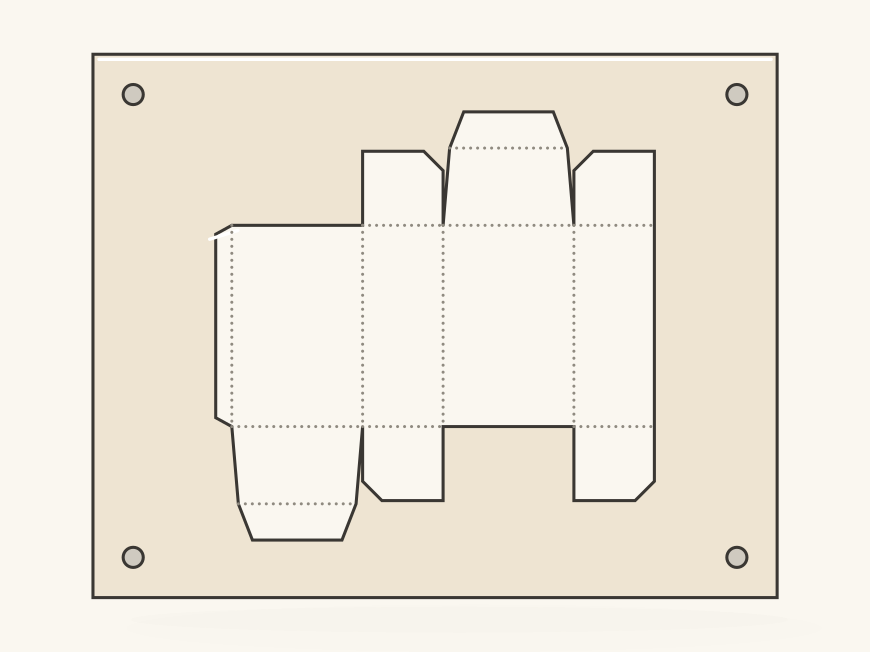 Karton kesim kalıbı nedir, parçaları neler
 Matbaa bıçakları: türleri, ölçüleri ve seçimi
 Matbaa bıçağı yüksekliği: 23,8 mm