Kutu katlama yapıştırma makinesi nasıl çalışır
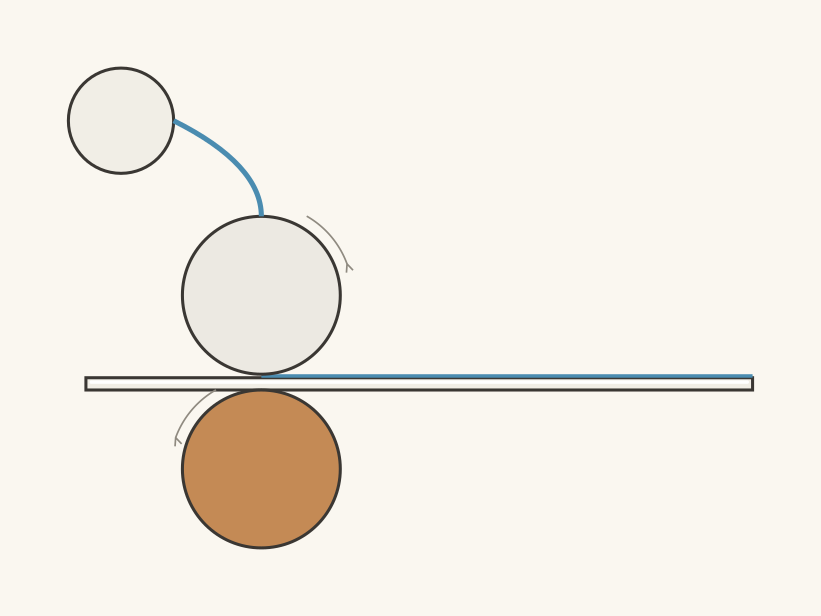
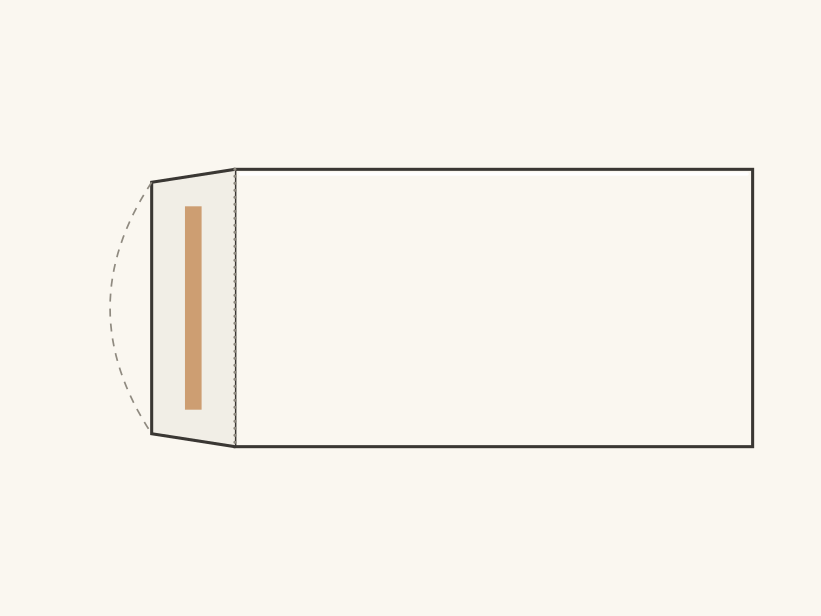
Katlama yapıştırma hattı, üstten Aynı açınım üç yerde çizili, istifte düz, tutkal başlığının altında birinci kırımı kapanmış, presleme makaralarında kapanmış · Tutkal izi yalnız yapıştırma payının üstünde, katlama kayışları sağa doğru daralıyor
Sıra hattın başında, istifin en altındaki açınımda. Besleme onu çekiyor, yan kılavuzlar hat eksenine oturtuyor, ön kırımda birinci ve üçüncü kırım bir kez 180 dereceye katlanıp geri açılır. Hattın adı kutu katlama yapıştırma makinesi; işi, kesilmiş açınımın gövde dikişini yapıştırıp kutuyu düz paket halinde çıkarmak. Tutkal başlığının altından geçen açınımda iz yalnız yapıştırma payında. Katlama kayışları panelleri karşılıklı kapatır, presleme bölümü dikişi bağ alana kadar düz tutar. Çıkışta sayaç ve paketleme bölümü var; kutu dolum yerinde küçük kuvvetle dikleşir.
Kısaca
- Dikişin ömrü, tutkal izinin payın neresine düştüğüne bağlı.
- Selefon ya da lak kaplı yüzeyde tutkal tutmaz; açınımda o şerit kaplamasız.
- Hattı hızlandırırken kutunun preste kalacağı sürenin kısaldığını hesaba katın.
- Föydeki m/dakika mekanik üst sınır; saatteki adet kutu adımına ve duruşlara bağlı.
- İlk kutuları presten çıktıkça açın, dikişe ve kanat hizasına bakın.
İçindekiler 11 bölüm
Bölüm 1 / 11
Besleme ağzından ön kırıma
Hattın başında istif var. Alttan çekmeli besleme açınımı istifin en altından alıyor; üstten yeni tabaka eklendiği için hat durmadan yürüyor. Besleme ağzını üretim kartonunun ölçülmüş kalınlığına göre ayarlayın. Ağız genişse alttan iki tabaka birlikte sıyrılıyor, darsa açınım hiç geçmez. İstifi tazelerken açınımların yönünü ve baskılı yüzünü bozmayın.
Beslemeden sonra sıra hizalamada. Yan kılavuzlar ve taşıyıcı kayışlar açınımı hat eksenine oturtur; buradaki küçük sapma hattın sonunda yamuk dikiş demek. Kutular tek yana çekiyorsa önce bu bölüme bakın.
Ön kırım, kutuyu makineye tanıtan bölüm.
Açınımdaki birinci ve üçüncü kırım 180 derece katlanıp geri açılıyor, bir kez kırılan panel sonradan küçük kuvvetle döner. Kazancı dolum yerinde görürsünüz. Düz gelen kutu az kuvvetle dikleşir, taban kanatları takılmadan yerine oturur.
Kırımın temiz olup olmadığı da bu bölümde belli. Pilyaj sığ açılmışsa panel geri tepiyor, derin açılmışsa sırt çatlıyor; iki durumda da dikiş ileride bozulur. Kanal genişliğini ve derinliğini pilyaj ayarı yazısındaki hesapla karşılaştırın.
Tutkal izi nereye düşer
Tutkal için iki yol var. Temaslı düzende hazneden dönen tekerlek ya da disk paya değiyor, iz oradan biniyor. Püskürtmeli düzende başlık kartona hiç dokunmaz; atışın açılma anı açınımın konumuna bağlı olduğundan, hattaki göz ile başlık arasındaki mesafe ayar kâğıdına yazılmalı. Temaslı ünitede tekerlek yüksekliğini ve haznedeki tutkal seviyesini birlikte izleyin. Seviye düşerse iz aynı kalmaz.
Makine tarafında üç ayar var. İz nereye düşüyor, ne kadar geniş, hat boyunca kesintiye uğruyor mu.
İz payın ortasına oturmalı. Kenara yaklaşan iz pres altında dışarı taşıyor, paketteki komşu kutulara yapışıyor. Dar ya da kesintili iz, yük altında soyulan dikiş demek.
Tutkalın kimyası ve bağ alma süresi ayrı konu; açılan dikişi nasıl okuyacağınızı karton kutu yapıştırma yazısında bulacaksınız. Selefonlu ya da laklı kutuda tutkalın karşısında karton yerine film var. Açınımda o şeridin kaplamasız bırakılması gerek; yüzey açma yollarını ve filme uygun ürünleri selefon üzerine yapıştırma yazısından seçin.
Katlama kayışı kapatır, pres tutar
Katlama bölümünde açınım alt ile üst kayış arasında ilerliyor; yol boyunca sabit duran kancalar ve çevirici çubuklar panelleri kademe kademe kaldırıyor, panel hattın sonuna doğru 180 dereceyi tamamlıyor. Kapanma erken olursa panel savrulur, geç olursa tutkal ilk tutuşunu kaybeder.
Presleme bölümü hattın en sakin yeri. Üst ve alt kayış kutuyu düz tutarken tutkal bağını alıyor. Presleme yolunun boyunu hat hızıyla birlikte okuyun; hız arttıkça kutunun baskı altında kaldığı süre kısalır. Bağ almamış dikişin üstüne istif yükü binmemeli.
Çıkışta sayaç kutuları gruplara ayırır. Grubu bantlamak ya da preslemek paketleme bölümünün işi. Sayım şaşıyorsa beslemedeki çift tabaka kontrolüne bakın. Hattın sonunda görünen hatanın kaynağı çoğu kez hattın başında.
Hangi kutu hangi düzende yapışır
Makine seçimi kutunun kaç yerden yapışacağına bağlı.
| Makine düzeni | Yapıştırdığı yer | Uyan kutu |
|---|---|---|
| Tek nokta | Yalnız gövdedeki düz yan dikiş | Kilitli kapaklı kutu, çekmeceli kutunun dış gövdesi |
| 3 nokta | Yan dikiş ile tabandaki iki çapraz bağlantı | Otomatik dipli, crash-lock adıyla anılan kutu |
| 4 köşe | Tepsinin dört köşesindeki kulaklar | Alçak kenarlı tepsi, kapaklı tabla |
| 6 köşe | Köşelerle birlikte ek panel bağlantıları | Yüksek kenarlı, bölmeli ya da kulaklı tepsi |
| Elle ya da özel düzenek | Sıraya bağlı çok noktalı bağlantılar | Çok parçalı gövde, sonradan film ya da iç destek giren kutu |
Çoğu hat modüler kuruluyor; tek nokta gövdesine taban ünitesi eklenince 3 nokta işleri de giriyor. Taban tutkalı o düzende katlamanın içindeki ayrı bir istasyondan geliyor, 4 ve 6 köşe ünitelerinde sıra büsbütün başka. Kendi hattınızın istasyon listesini ayar kâğıdından okuyun. Modülü takmak ve ayarlamak süre ister, bu süreyi kısa işlerde üretim planına yazın. Aynı kutu iki düzende de yapışıyorsa karar ayar süresi ile firede.
Otomatik dipli kutuda tabanın hangi yüzlerinin bağlanacağı açınımda yazılı. Kurulum hareketini ve sipariş çiziminde gösterilecekleri otomatik dipli kutu yazısındaki çizimden izleyin.
Tepside dört köşe birbirine yakın anlarda kapanmalı; kulaklardan biri geç kalırsa o köşe açık. Düşük adetli, çok parçalı ve pencere filmi sonradan giren kutularda elle katlama hâlâ geçerli.
Kalıptan çıkan tabakada kontrol
Kutunun hatta nasıl davranacağı kalıptan çıkan ilk tabakada görünüyor. Sırayla bakın:
- Yapıştırma payının genişliğini ve payın hangi panele bindiğini ölçün; hesabı kutu yapıştırma payı yazısındaki yolla kurun.
- Pilyajı hat boyunca elinizle yoklayın, kırım her noktada aynı derinlikte olmalı.
- Lif yönünü ve açınımın tabakadaki yerini kontrol edin; ikisini birlikte tabakada kutu yerleşimi yazısı anlatıyor.
- Tutkal şeridinde selefon ya da lak kalmadığını gözle doğrulayın.
- Kesim tırnaklarının artıklarını temizleyin; tırnak konumunu ve boyunu kalıpta nick ayarı yazısından kontrol edin.
- Kilit dilinin ve kulağın ölçüsünü kilit dili ve kulak yazısındaki çizimle karşılaştırın.
Lif yönü hem ön kırımı hem katlamayı etkiler. Kırım lif yönüne dik uzanıyorsa panel daha çok geri tepiyor, kayış ayarını o yönde sıkın. Nemli ya da kıvrılmış kartonda besleme ağzını ve hizalamayı daha sık gözden geçirin.
Makinenin kabul ettiği en küçük kutu ayrı bir eşik. Föyde iki satır halinde duruyor: katlanmış kutunun en kısa boyu ve açınımın en dar eni. Sipariş öncesi iki satırı da kendi kutunuzun ölçüsüyle karşılaştırın. Kısa kutu iki kayış arasında desteksiz kalıyor; küçük formatta ek kılavuz ya da ayrı besleme gerek.
Denemeyi üretimin kartonuyla yapın. Gramaj değişince besleme ağzı, kırım derinliği ve pres basıncı da değişir; başka tabakadan kesilmiş numune hattın ayarını taşımaz.
Ayar sırası ve ilk kutu
Ayarı hep aynı sırayla ilerletin. Besleme ağzından sonra hizalama, ön kırım derinliği, tutkal konumu ve miktarı, katlama kayışlarının açısı gelir; presleme basıncı en sonda. Her adımda tek bir ayarı oynatın, ardından birkaç kutu geçirin.
Çıkan kutuyu düz yatırın. Dikiş kaymışsa iki panelin kenarı üst üste binmez; sapma hep aynı yöndeyse hizalamaya, dağınıksa beslemeye bakın. Kanatlar karşılıklı kapanmıyorsa katlama kayışlarının iki yanı eşit açılmamış demek.
Yamuk kapanan kutu düz zeminde duramaz. Böyle bir kutuyu ölçmeden hattı hızlandırmayın. Vardiya başlarken ilk kutu kontrolünü yineleyin; karton yeni bir partiden geliyorsa baştan yapın.
Tutkal izini açarak görmek gerek. Dikişi yeni yapışmış bir kutuyu yırtın; iz kesintisizse ve payın ortasında kalıyorsa ayar yerinde. Yükte açılan kilit ile hattan çıkan bozuk dikiş ayrı iki konu; kilit tarafındaki kontrol sırasını kutu kapanmıyor yazısında bulursunuz.
Makine ayarı bir kez, el katlama her kutuda
Kararın arkasında üç sayı var. Adedi, ayar süresini ve kutu başına elle katlama süresini kendi üretim kaydınızdan alın. Ayar süresi bir kez harcanır ve bütün tiraja bölünür; elle katlama süresini her kutuda yeniden ödersiniz.
Föydeki hız burada yanıltıcı. Bir üreticinin katlanır karton yapıştırma hattı föyünde üretim hızı en çok 450 m/dakika, aynı üreticinin başka modellerinde 400 m/dakika. Bu sayı mekanik üst sınır; kutunun saatteki adedi kutu boyuna, aradaki boşluğa ve duruşlara bağlı.
Kutu/saat, hızın (m/dakika) 60 ile çarpılıp kutu adımına (m) bölünmesiyle çıkıyor. Adım, hat üzerinde bir kutunun başından sonraki kutunun başına kadar olan mesafe. Varsayımlı bir örnekte hat 200 m/dakika yürüsün, adım 0,25 m olsun. Saatte 12.000 m yol var, 12.000 ÷ 0,25 = 48.000 kutu demek. Hesaba föydeki anma hızını koymayın; kendi kaydınızdaki hızı ve duruş sürelerini yazın.
Tutkal, ayar ve fire kalemlerini kutu başına indirin, sonucu kutu maliyeti yazısındaki hesapla birleştirin. Adet düşükse ve makine ayarı elle katlamadan uzun sürüyorsa işi elde bitirin. Aynı kutu tekrar döndüğünde ayar kaydı hazır, hesap da baştan kurulmaz.
Sık sorulanlar
Tek nokta ile 3 nokta makine arasındaki fark ne?
Tek nokta ünitesi tabandaki çapraz bağlantılara ulaşmaz. Otomatik dipli kutunun tabanı hat üzerinde yapışacaksa 3 nokta düzeni gerek; tepsi gövdelerinde ise 4 ve 6 köşe üniteleri devrede. Tek nokta gövdesine sonradan taban ünitesi eklenebiliyor; bu eklemenin bedeli ayar süresi.
Ön kırım bölümü ne işe yarar?
Ön kırımın işi, birinci ve üçüncü kırımı 180 dereceye katlayıp geri açmak. Kırım bir kez açıldığı için panelin direnci kırılıyor, kutu dolum yerinde küçük kuvvetle dikleşiyor. Aynı bölüm pilyajın hat boyunca eşit olup olmadığını da gösterir.
Kutu makineden yamuk çıkıyorsa nereye bakmalı?
Önce hizalama bölümüne ve besleme ağzına bakın. Sapma bütün kutularda aynı yöndeyse yan kılavuzlar hat eksenine oturmamış demek; dağınık sapmada besleme ile kayış gerginliğini araştırın. Karton nemden kıvrılmışsa ayar tek başına yetmez.
Föydeki m/dakika hızı saatte kaç kutuya denk gelir?
Föydeki hızı kutu adımına bölerek çevirirsiniz. Önce hızı 60 ile çarpın ve saatteki yolu bulun, sonra bunu bir kutunun hat üzerinde kapladığı adıma bölün. Küçük kutuda adım kısaldığı için saatlik adet yükseliyor; föydeki değer yine de mekanik üst sınır, duruş ve ayar süreleri bu hesabın dışında.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
 Selefon kaplama nedir: mat, parlak ve soft touch
 Karton kutu yapıştırma: hot melt ve PVA