Kâğıt giyotini bıçağı: bileme açısı ve kesim
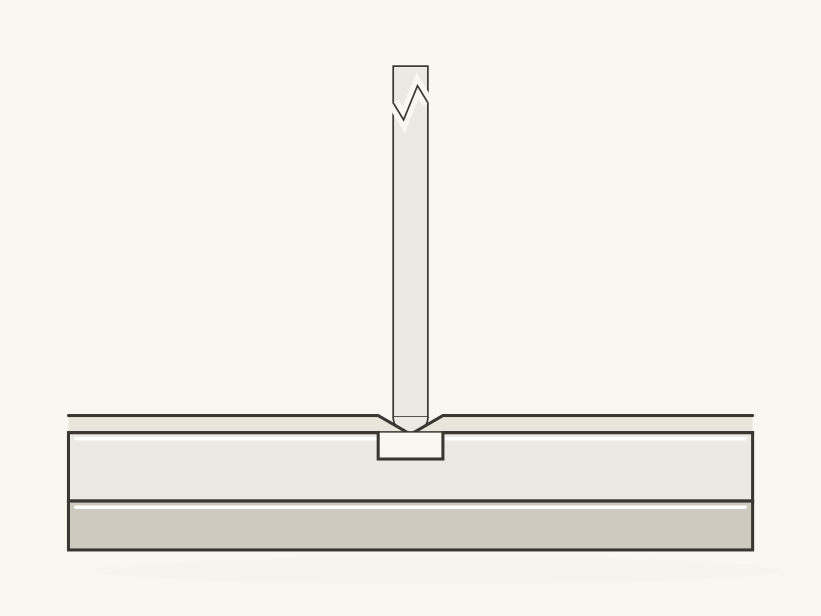
Giyotin bıçağı, kesit Ağzın açısı ve deste yüksekliği makineye göre değişir · Pres pabucu desteyi tutar, bıçak kesim çubuğunda durur
Giyotin bıçağı, kâğıt destesini tek düz hatta ayıran uzun ve tek ağızlı bir çelik. Kesim kalitesini üç ayar kuruyor: bileme açısı, bıçağın kesim çubuğuna inişi ve pres pabucunun sıktığı kuvvet. Açı bandının alt ucu yumuşak ve kaplamasız kâğıda, üst ucu kaplamalı karton ile laminasyonlu ve plastik esaslı malzemeye bakar. Ağız körelince ilk belirtiyi destenin altında ve kesim yüzünde arayın.
Kısaca
- Bileme açısı, iniş derinliği ve pres kuvveti aynı iş için birlikte ayarlanmalı.
- Sert, kaplamalı ve aşındırıcı malzemede açı büyür, yumuşak kaplamasız kâğıtta küçülür.
- Alt yapraklar bağlı kalıyorsa ağız körelmiş ya da bileme sonrası derinlik ayarı yeniden kurulmamış.
İçindekiler 9 bölüm
Bölüm 1 / 9
Giyotin bıçağının çeliği ve ağzı
Kâğıt ve kartonun çoğunda yüksek hız çeliği uçlu bıçak çalışıyor. Gövde alaşımlı çelik, kesici ağız ona kaynatılmış ayrı bir şerit. Aşındırıcı malzemede ve uzun kesim serilerinde karbür uçlu ağız daha geç körelir. Buna karşılık uç gevrek: sert bir cisme çarpınca çentik alıyor, bilemesi için de ayrı donanım gerek. Hangi ucun işinize uyduğuna kestiğiniz malzeme ve kesim sayısıyla karar verin.
Şekilli kesimdeki şerit çelikler ayrı bir takım; onların yükseklik ve punto ölçüleri matbaa bıçakları rehberinde. Giyotin düz hat kesiyor, kontur çıkarmıyor. Makine sınıfları arasındaki yeri kesim makinesi türleri yazısında, terimin kısa tanımı giyotin maddesinde.
Bileme açısı neye göre seçilir?
Açı iki yönde birden etkili. Küçük açının ucu ince: kesim kuvveti düşük kalıyor, ağız sert ve aşındırıcı malzemede çabuk çentikleniyor. Büyük açıda uç kalınlaşır. Kaplamalı ve laminasyonlu malzemede o ağız daha uzun dayanıyor, makine de daha çok kuvvet harcamalı.
Bıçak üreticilerinin yayımladığı açılar çoğunlukla 19 ile 24 derece arasında bir bantta duruyor; hangi derecenin hangi malzeme sınıfına verildiği föyde yazılı. Kesin dereceyi bıçağın ve makinenin kendi belgesinden alın; föy elinizde yoksa bıçağın belge numarasıyla bayiden isteyin.
Gramaj tek başına yetmiyor. Kalınlık, yüzey kaplaması ve lif yapısı ağza ayrı ayrı yükleniyor; ölçüler arasındaki fark kâğıt gramajı ve kalınlığı rehberinde.
Bileme sonrası derinlik ayarı ve kesim çubuğu
Bileme ağızdan malzeme alıyor, bıçağın boyu her seferinde biraz daha kısa. Eski ayarla takılan kısa bıçak destenin alt yapraklarını bağlı bırakır; derinlik ayarını bilenmiş bıçağa göre yeniden kurun. Bıçağın çubuğa ne kadar ineceği makine üreticisinin verdiği ölçü.
Kesim çubuğu, ağzın son temas ettiği yeri karşılayan plastik ya da naylon bir çıta. Kare kesitli çubuk dört yüzüyle çalışıyor: bir yüzde iz ve oyuk derinleşince çubuğu çevirin, dördü de bitince yenisini takın. Çubuk erken oyuluyorsa bıçağın inişi gereğinden fazla demek. O fazlalığın bedeli hem çubukta hem ağızda.
Bıçak bilendikçe üreticinin işaretlediği en küçük yüksekliğe yaklaşıyor, o sınırın altına inen bıçağa bileme yok.
Belirtiler, pres pabucu ve deste yüksekliği
Belirtinin destedeki yerini işaretleyin, aşağıdaki sırayı deneme destesiyle yürütün ve her adımda tek değişkeni değiştirin; ikisini birlikte oynatırsanız sonucun hangisinden geldiği belirsiz.
| Belirti | Olası sebep | Kontrol |
|---|---|---|
| Destenin alt yaprakları kesilmemiş, birkaçı bağlı kalmış | Derinlik eksik veya çubuk oyulmuş | Çubuğun çalışan yüzüne bakın, derinlik ayarını föyle karşılaştırın |
| Kenarda tüy ve toz | Ağız körelmiş ya da çentikli | Ağzı yan ışıkta büyüteçle inceleyin, aynı malzemeyi yeni bıçakla kesin |
| Üst ve alt tabaka farklı ölçü veriyor | Bıçak deste içinde yana sapıyor | Deste yüksekliğini düşürüp yineleyin, bıçak bağlantısının sıkılığına bakın |
| Kesim çizgisi ölçüden sürekli aynı yöne sapıyor | Arka dayama konumu veya bıçak bağlantısı | Aynı ölçüyü boş deneme destesinde tekrarlayın, dayamayı ölçün |
| Bıçak çubuğa gittikçe daha derin iniyor | Ağız aşınmış, kesim için daha çok temas isteniyor | Bileme kaydını ve o bıçakla yapılan kesim sayısını okuyun |
| Üst yapraklarda pabuç izi | Pres kuvveti yüksek veya koruyucu altlık yok | Altlığı takın, kuvveti kademeli düşürüp deneyin |
| Kesim yüzünde yapraklar birbirine tutunuyor | Ağızda kaplama ve mürekkep birikintisi | Bıçağı üreticinin izin verdiği temizleyiciyle silin |
Tüylenme kalıplı kesimde de var; orada sebepler takımın başka parçalarına dağılmış. O teşhis sırası karton kesiminde tüylenme yazısında.
Pres pabucu desteyi bıçak inmeden sıkıştırıyor, yapraklar o sırada kaymıyor. Kuvvet düşük kaldı mı ölçü üstten alta doğru değişir. Yüksek kuvvetin karşılığı üst yapraklardaki pabuç izi; laklı ve kaplamalı yüzeyde o iz daha belli. Hassas işlerde pabucun altına koruyucu altlık koyun.
Deste ne kadar yüksekse bıçağın yana sapacağı yol o kadar uzun. Ölçüyü destenin üstünden ve altından ayrı alın. Aradaki fark, sapmanın büyüklüğü. Fark iş boyunca büyüyorsa desteyi alçaltın ve ağzın durumuna bakın.
Kesilmiş parçanın ölçüsü baskı yerleşimiyle birlikte tutmalı. Kesim çizgisinin tabakada nereye oturduğu ve kenara neden pay bırakıldığı taşma payı rehberinde.
Kuşe, selefonlu iş ve bileme sıklığı
Ağzın en büyük yükü nerede? Kaplamalı kâğıtta pigmentle bağlayıcı her vuruşta ağzı sürter. Mürekkeple lak kalıntısı bıçağın yüzüne birikince kesim yüzü parlıyor, yapraklar birbirine tutunuyor. Kuşe ile bristolün yüzey yapısı arasındaki fark kuşe ve bristol rehberinde. Geri dönüşümlü kartondaki dolgu maddeleri de aşındırıcı; selefonlu işlerde film ve yapıştırıcı ağza ayrıca yükleniyor.
Bileme aralığını kesim sayısına bağlayın. Her bıçak için kaç kesimden sonra bilendiğini ve o dönemde hangi malzemenin geçtiğini kaydedin; aynı bıçağın kuşedeki ömrüyle düz hamur kâğıttaki ömrü ayrı. Kayıt birikince kendi atölyenizin aralığı belli olacak.
Atölyede en az iki bıçak dolaşımda olmalı; biri bilemedeyken öteki makinede. Bıçak değişimini makine üreticisinin talimatıyla yapın. Değişim sırasında taşıma kolları takılı ve makine enerjisi kesilmiş olmalı. Sökülen bıçağı ağzı korunmuş kutusunda bekletin.
Sık sorulanlar
Bileme atölyesine bıçağı verirken ne yazmalı?
Kestiğiniz malzemeyi, deste yüksekliğini ve makine modelini sipariş notuna geçirin; açıyı atölye bu üç bilgiyle föyden seçiyor. İşleriniz karışıksa o dönemde en çok kestiğiniz malzemeyi esas alın: kaplamalı karton ile laminasyonlu ve plastik esaslı iş ağırlıktaysa bandın üst ucunu, kaplamasız kâğıt ağırlıktaysa alt ucunu isteyin. Teslim alırken ağız açısını ölçtürün, sonucu bıçağın kutusuna yazın.
Karbür uçlu bıçağa geçmenin eşiği ne?
Eşiği bileme sıklığıyla makinenin duruş süresi belirliyor. Aşındırıcı iş yüzünden bıçak sık sık tezgâha dönüyorsa karbür ucun satın alma ve bileme masrafını, makinenin boş kaldığı saatlerle karşılaştırın. Destede tel zımba, kum ya da metal parçası geçme ihtimali varsa bu karardan vazgeçin.
Kesim ölçüsü tutmuyorsa önce kime sorulur?
Sıra önce sizde: aynı sapma boş deneme destesinde de çıkıyorsa iş makinede, yalnız o partinin kâğıdında görünüyorsa malzemede. Makine tarafındaysa arka dayama ve bıçak bağlantısı için servisi arayın, ağızdaki çentik ve körelmeyi bileme atölyesine yazın. Kâğıt partisi değiştikten sonra başlayan sapmayı tedarikçiye nem ve kalınlık kaydıyla birlikte iletin.
Hangi işte giyotinden vazgeçip kalıplı kesime gidilir?
Parçanın kenarı düz hattan çıktığı anda giyotinin işi bitiyor: yuvarlatılmış köşe, kulakçık ve pencere şerit bıçaklı kalıp istiyor. Düz dikdörtgen işte bile deste yüksekliği makinenin kapasitesini zorluyorsa kesimi bölün. Emin olamadığınız işte numune ölçülerini kalıpçıya gönderin, yöntem kararını onunla birlikte verin.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
 Pilyaj nedir, nasıl ayarlanır
 Perforaj nedir, diş adımı nasıl seçilir
 Pilyaj matrisi seçimi: kanal ve karton kalınlığı