Karton kesim kalitesi nasıl anlaşılır
Kesim kenarı kontrolü Pürüzsüz kenar ile tüylenmiş kenar karşılaştırması · Beyazlama ve delaminasyon belirtileri
Kesim kalitesi dört yerden okunur: kesim kenarı, pilyaj hattı, iskarta ağının ayrılışı ve parçanın ölçüsü. İyi kesimde kenarda kopuk lif ve toz kalmaz. Pilyaj 180 derece katlanınca dış yüz çatlamaz, kutu kendini geri açmaz. İskarta tabakadan temiz düşer, parça tırnaklarından ürün kenarı yırtılmadan ayrılır. Düz yataklı kesimde ölçü ±0,2 mm civarında tutar. Kontrolü bu sırayla yapın ve her belirtiyi ilk bakılacak ayarla eşleştirin.
Kısaca
- Tüylenme aynı hatta çıkıyorsa bıçak ağzını, aynı bölgedeyse kesim sacını, bütün kenardaysa aşınmayı ve nemi gösterir.
- Pilyajı 180 derece katlayarak deneyin; dış yüzde beyaz çatlak kanalın dar olduğunu veya kartonun kuru olduğunu gösterir.
- Pilyaj çeliği kesilen kartondan ince olmamalı: 0,58 mm'ye kadar 2 pt, 0,59 ile 0,85 mm arası 3 pt.
- Salon %45-60 bağıl nem ve 20-23 °C dışındaysa önce iklimi düzeltin, sonra takıma bakın.
İçindekiler 12 bölüm
Bölüm 1 / 12
- Kısaca
- Kesim kalitesini kenardan değerlendirmek
- Kırım hattı düzgün açılıyor mu
- Beyazlama ve delaminasyon
- İskarta ağı tek parça çıkıyor mu
- Tekrarlı üretimde ölçü sabit kalıyor mu
- Üretim başlarken numune neden ayrılır
- Kaliteyi kim, ne zaman kontrol eder
- Karton türüne göre kontrol farkı
- Sık sorulanlar
- Kullanım notu
- İlgili rehberler
Kesim kalitesini kenardan değerlendirmek
Temiz kesim kenarı düz ve sıkıdır; parmakla sıyırınca lif veya toz gelmez. Kötü kenarın üç hâli var. Tüylenmede ince lifler kenardan dışarı uzanıyor. Ezilmede kenar çevresi çökmüş, karton kalınlığı hat boyunca incelmiş. Patlamada kenar kesilmeden ayrılmış, köprü yanında lif kopmuş.
Tüylenen birkaç tabakayı üst üste koyun ve pürüzlü yerleri kalemle işaretleyin. İşaretlerin dağılımı sebebi ayırır:
| Tüyün yeri | İlk bakılacak yer |
|---|---|
| Her tabakada aynı bıçak hattında | Bıçak ağzında çentik veya düzleşme |
| Tabakanın aynı bölgesinde, birkaç hatta | Kesim sacında çukur, eksik ayar kâğıdı |
| Bütün kenarda, tiraj ilerledikçe artıyor | Körelmiş bıçak veya ömrünü doldurmuş sac |
| Parça ayrılırken kenar patlıyor | Lastiğin yeri ve sertliği |
| Yeni paletle veya soğuk havada başladı | Kuru ya da ısısı dengelenmemiş karton |
Körelen çeliğin sebepleri bıçak aşınması yazısında, tüylenmenin tam teşhisi kesim kenarında tüylenme rehberinde. Yerel eksik kesim basınçla kapatılmaz; o bölgeye ayarlama kâğıdı konur.
Kırım hattı düzgün açılıyor mu
Kesilmiş parçayı pilyaj boyunca 180 derece katlayın ve açın. İyi pilyaj kartonun içini ince katmanlara ayırır. Bu katmanlar katlarken içe kabarır, dış yüz gerilmeden döner ve hat tek çizgide kalır.
| Katlama denemesinde görülen | Olası sebep | Hesapla karşılaştırılacak ölçü |
|---|---|---|
| Dış yüzde hat ortasında düzgün yarılma | Kanal dar veya çelik kartona göre ince | Kanal genişliği = karton kalınlığının 1,5 katı + çelik kalınlığı |
| Kutu kendini geri açıyor | İz sığ, kanal geniş | Kanal derinliği = karton kalınlığı |
| Hat kayıyor, kırım yanlış yerden dönüyor | Kanal geniş veya basınç az | Pilyaj çeliği yüksekliği = 23,8 mm eksi karton kalınlığı |
| Pilyaj kartonu yer yer kesiyor | Çelik yüksek veya matris ince | Matris yüksekliği = kesim çeliği eksi pilyaj çeliği |
| Çatlak yalnız lif yönüne dik hatlarda | Kırım kartonun sert yönünde | Dik kırımda kanala yaklaşık 0,1 mm ekleyin |
0,40 mm kartonla 2 pt (0,71 mm) çelikte kanal 1,31 mm, pilyaj çeliği 23,4 mm çıkıyor. Kanal seçiminin ayrıntısı matris seçimi rehberinde. Pilyaj çeliğini kartondan ince seçmeyin; 0,58 mm'ye kadar kartonda 2 pt, 0,59 ile 0,85 mm arasında 3 pt kullanılır.
Temiz kesim kenarı pilyajın da iyi olduğunu göstermez. İki kontrolü ayrı yapın.
Beyazlama ve delaminasyon
Koyu baskılı veya selefonlu kartonda kırım dış yüzünde beyaz çizgi görünüyorsa üst katman çatlamış, altındaki lif açığa çıkmıştır. Çatlak üç katmandan birinde başlar: kartonun kendisi, mürekkep veya lak, selefon filmi.
Aynı tabakanın baskısız kenarını katlayın. Baskısız kenar temiz dönüyorsa kartonu ve takımı sona bırakın, yüzey katmanına bakın. O da çatlıyorsa kanal hesabına ve nemine geçin. Karton katları kırım dışında da birbirinden ayrılıyorsa bu delaminasyon, kesim kenarında kalıyorsa lastik baskısının ya da ayrılma anındaki çekişin izi.
Sırt çatlamasının katman katman ayıklanması pilyaj çatlaması rehberinde.
İskarta ağı tek parça çıkıyor mu
Otomatik makinede sökme istasyonu atığı düşürür, ayırma istasyonu parçaları tırnaklarından koparır. İskarta parçası tabakada kalıyor ya da ürün istifine karışıyorsa kesim o hatta tamamlanmamış veya sökme pimi yerinde değildir. Parça taşımada erken düşüyorsa tırnak az ya da dar, ayırmada kenarı yırtılıyorsa tırnak geniş.
Tırnak genişliği ve sayısı karton kalınlığıyla değiştiği için ölçüyü deneme tabakasında bulun; yöntemi tırnak ayarı rehberinde. İskarta ürün arasına karışıyorsa makineyi durdurun ve o hattı kalıpta bulun.
Tekrarlı üretimde ölçü sabit kalıyor mu
Parçanın ölçüsünü onaylı çizimle, kesimin baskıya göre konumunu onaylı numuneyle karşılaştırın. Düz yataklı kesimde tolerans ±0,2 mm civarında. Oluklu mukavvada döner kesimde ±2 mm'ye çıkıyor.
| Sapmanın kaynağı | Tipik değer |
|---|---|
| Kesim çeliği yüksekliği | Yaklaşık ±0,025 mm |
| Kesim plakası kalınlığı | Yaklaşık ±0,05 mm |
| Kalıp tahtası | Metrede ±0,7 mm'ye kadar |
| Kâğıdın nemle boyu | %10 bağıl nem farkında enine %0,1 ile 0,2 |
Kesim baskıya göre bütün tabakada aynı yöne kaymışsa hizalama kenarına ve tabakanın baskıdaki tutucu kenarına bakın. Fark tabakanın bir ucundan öbürüne büyüyorsa kâğıt nemle boy değiştirmiştir.
Üretim başlarken numune neden ayrılır
Ayar bitince ilk temiz tabakayı onaylı numuneyle yan yana koyun: kenar, 180 derece katlama, iskarta ve ölçü. Dördü tutuyorsa tirajı başlatın ve bu tabakayı iş kaydına ekleyin.
Tiraj boyunca belli aralıklarla örnek tabaka ayırın ve üzerine vuruş sayısını yazın. Kenar bozulmaya başladığında hangi vuruşta başladığını bu örnekler gösterir. Sac ömrüyle karşılaştırın: 185 HV sac 200.000 ile 300.000, 340 HV yaklaşık 1 milyon, 500 HV 2 milyon vuruşun üstünde dayanıyor.
Kaliteyi kim, ne zaman kontrol eder
| An | Kontrol eden | Bakılan |
|---|---|---|
| Ayar sonu, ilk temiz tabaka | Operatör ve vardiya sorumlusu | Kenar, katlama, iskarta, ölçü |
| Tiraj içinde, belirlenen vuruş aralığında | Operatör | Kenar tüyü, pilyaj çatlağı |
| Yeni palet veya karton partisi | Operatör | Katlama ve salon nemi |
| Sevkiyat öncesi | Kalite kontrol | Onaylı numuneyle karşılaştırma |
Kabul ölçütünü yazıyla ve numuneyle tanımlayın. Kontrolü yapan kişi değişince aynı numune ve aynı kayıt kullanılır.
Karton türüne göre kontrol farkı
Kuru karton gevrekleşir, lif kesimde kırılır ve pilyajda çatlar. Salon için karton üreticilerinin verdiği aralık %45-60 bağıl nem ve 20-23 °C. Soğuk depodan gelen paleti ambalajı açılmadan bekletin. Geri dönüşümlü kartonun lifi kısa olduğu için tüy bırakmaya daha yatkın.
Oluklu mukavvada hesap levhanın ezilmiş kalınlığıyla yapılır; kanal genişliği 2 × ezilmiş kalınlık + çelik kalınlığı. Kırım kenarları arasındaki mesafe yetmezse dış kâğıt çatlıyor. Kesim kenarında dış kâğıdın saçaklanması da oluklu işin kendi belirtisi. Ayrıntılar oluklu mukavva kesimi rehberinde.
PP ve PE gibi plastiklerde lif yok; kenarda uzama ve çapak aranır. Kâğıt kontrol listesini bu malzemelere doğrudan taşımayın.
Sık sorulanlar
Kesim kenarında tüylenme neden olur?
En sık sebepler körelmiş veya çentikli bıçak ağzı, çukurlaşmış kesim sacı, fazla basınç ve kuru karton. Tüy hep aynı hattaysa bıçağa, aynı bölgedeyse saca, bütün kenardaysa aşınmaya ve salon nemine bakın. Salon için verilen aralık %45-60 bağıl nem ve 20-23 °C.
Beyazlama her kartonda aynı görünüyor mu?
Hayır. Koyu baskılı, laklı ve selefonlu yüzeyde çatlayan üst katman altındaki beyaz lifi açığa çıkardığı için çok daha çabuk seçilir. Aynı tabakanın baskısız kenarını katlayın; o temiz dönüyorsa sorun yüzey katmanında.
Kırım hattı kesim kalitesiyle ilgili mi?
Ayrı bir kontroldür. Temiz kesilmiş parçada da pilyaj çatlayabilir. Parçayı 180 derece katlayın; dış yüzde yarılma varsa kanal genişliğini karton kalınlığının 1,5 katına çelik kalınlığı eklenerek bulunan değerle, kutu geri açılıyorsa kanal derinliğini karton kalınlığıyla karşılaştırın.
İskarta ağı parça parça çıkarsa ne olmuş demek?
Kesim o hatlarda tamamlanmamış, sökme pimleri yerinde durmuyor veya tırnaklar dengesiz dağılmıştır. Kopan atığın yerini kalıpta bulun. Parça taşımada düşüyorsa tırnak azdır, ayırmada kenar yırtılıyorsa tırnak geniştir.
Büyük tirajda ölçü neden zamanla kayar?
Kâğıt nemle boy değiştirir: %10 bağıl nem farkı enine %0,1 ile 0,2 uzama ya da kısalma getirir. Hizalama noktasında biriken toz ve aşınan sac da kesimi kaydırır. Düz yataklı kesimde beklenen tolerans ±0,2 mm civarında.
Kullanım notu
Bu yazı genel bilgi verir. Malzeme, makine ve ölçü değerlerini işe başlamadan önce tedarikçinizin teknik föyüyle veya çalıştığınız matbaayla doğrulayın. Ayrıntılar kullanım koşulları ve sorumluluk reddi bölümünde yer alır.
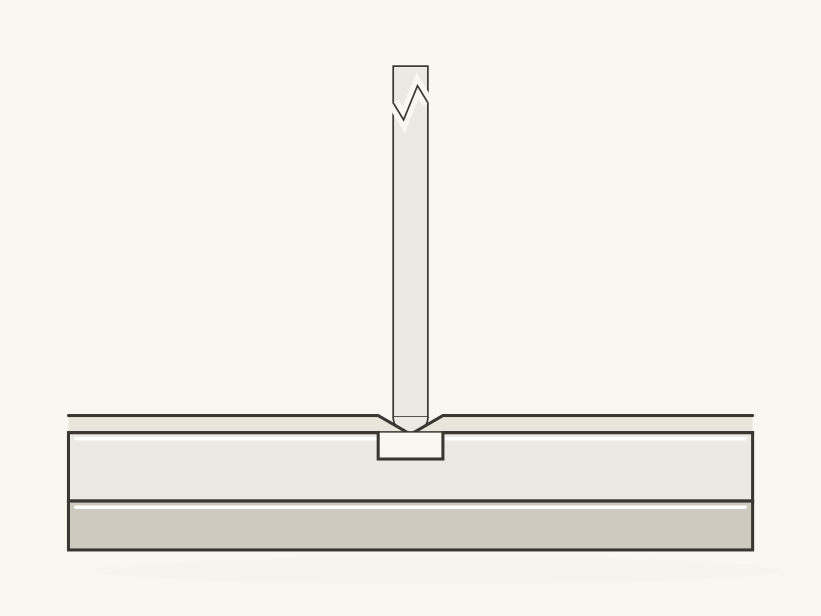 Pilyaj nedir, nasıl ayarlanır
 Perforaj nedir, diş adımı nasıl seçilir
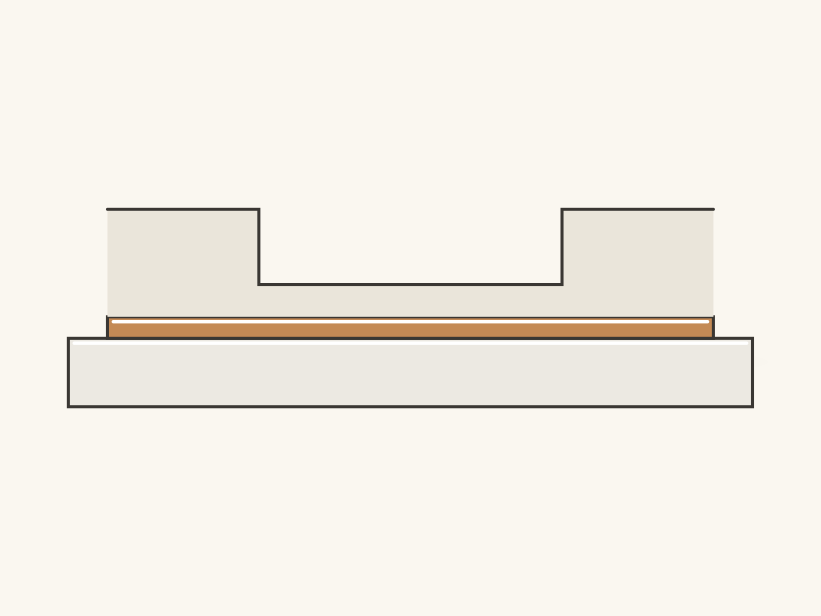 Pilyaj matrisi seçimi: kanal ve karton kalınlığı